行业干货 | 结构·真空系统·温控压力·适用工艺逐项对比(附对照速查表)
导语:买热压机的客户询价时,经常先问一句:真空的和普通的,到底差在哪?一句话回答:普通热压机在车间空气里压,真空热压机先抽掉空气再压。但这句话背后,是结构、配置、价格和适用工艺的一整串差别。本文按六块内容把区别拆开讲:结构、真空系统、温控与压力、适用工艺、价格与产能、怎么判断自己需要哪种。文中参数均为行业常见区间,落到具体产品,以试压数据为准。
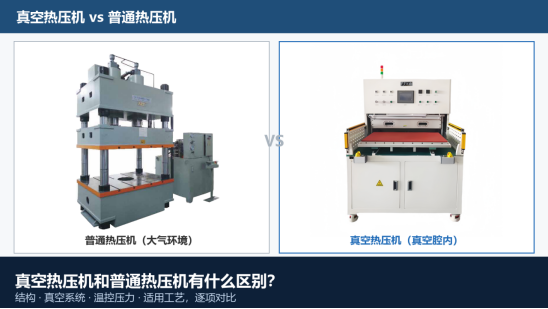
真空热压机与普通热压机对比(文章封面图)
普通热压机的核心动作就三个:合模、加热、加压。工件放在上下加热板之间,在车间的大气环境里完成整个热压过程,温度和压力到位,任务就算完成。
真空热压机多做了一步:把工件放进密闭真空腔,先抽真空,把层间和腔内的空气抽走,然后升温加压。
这个差别看着只是“多抽一道气”,实际改变的是产品的内部质量。两层材料贴合时,空气会被裹进界面。常压热压,这些空气跑不掉,加压后变成气泡;产品进炉烘烤或者装机受热,气泡膨胀,表现出来就是鼓包和分层。真空热压把空气在加压之前抽走,气泡的来源没有了。
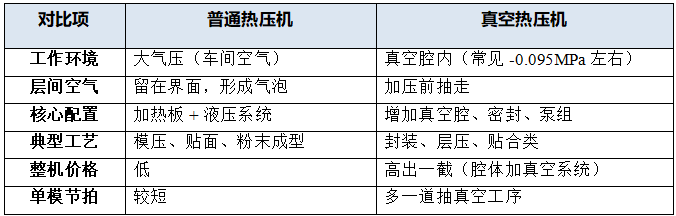
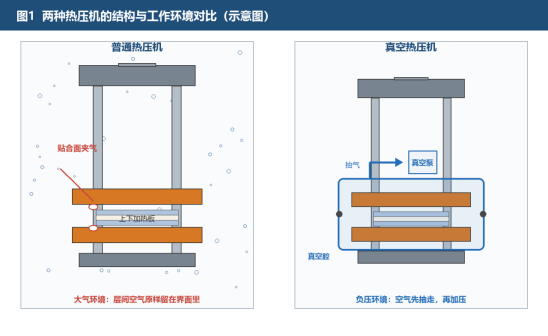
图1 两种热压机的结构与工作环境对比(示意图)
普通热压机没有真空系统。真空热压机的真空系统由四部分组成:泵组、真空腔、密封结构、真空监测。
抽到多深?行业常见配置的极限真空在 -0.095MPa 左右,相当于抽走 95% 以上的空气,小型腔体几秒到几十秒达成;腔体泄漏率一般要求控制在 0.01 mbar·L/s 量级。真空度不是抽到就算完,还要在加压过程中稳得住。
这里有个容易被忽略的坑。市面上部分机型只在合模前抽一次真空,合模加压后,随着腔体被压缩、密封件受力变形,真空度明显衰减,层间在正压阶段又进了空气,前面那一下等于白抽。成熟的做法是双模式:合模前主抽,加压后用辅助泵维持负压,整个热压周期层间都保持在真空状态。
买设备时问一句:加压的时候,真空度掉不掉?这一句话能筛掉一批配置。
机械上,真空腔也给结构设计添了难度。活动横梁、活塞杆要穿腔运动,动密封既要不漏气又要耐温耐磨;腔体开门和取件方式直接影响节拍。同样的吨位,真空热压机的机械结构比普通机复杂,这也是两者价差的主要来源之一。
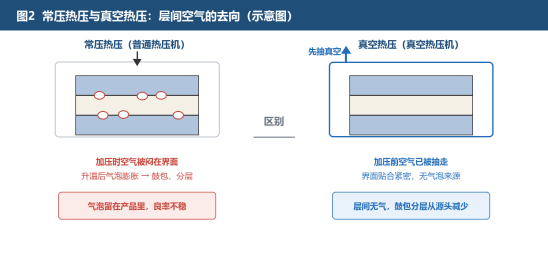
图2 常压热压与真空热压的层间空气去向(示意图)
加热和加压两套系统,两种设备都有,但配置档位不一样。
温控方面,普通热压机常见整板一块或两块控温,控温精度 ±3~5℃ 的不少见。真空热压机面对的多是封装、层压类产品,一块板要压几十上百个单元,温差大了,有的位置虚贴、有的位置过压。所以配置普遍往高走:多区独立控温(4~16 区常见)、整板温差 ≤ ±3℃、发热板平面度 ≤ 0.05mm。
压力方面,普通热压机用常规液压控制,压力到位即可。真空热压机多配伺服闭环:压力波动 ≤ ±0.5%,支持分段加压编程(低压浸润、中压实、高压定型),保压阶段自动补压。做封装类产品,这个能力直接决定良率。
概括一下:普通热压机控制的是“压没压到”,真空热压机控制的是“压得均不均匀、稳不稳定”。
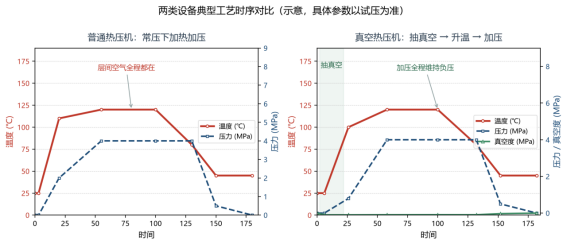
图3 两类设备典型工艺时序对比(示意)
普通热压机够用的场景:
· BMC/SMC 模压,橡胶硫化;
· 粉末成型、各类塑料制品压制;
· 木工贴面、PE/PP 板材热合;
· 对层间气泡不敏感的实体件。
这类产品的共性是材料本身是实心的,界面上就算残留少量气体,也会被材料包容,不影响使用。
必须上真空的,基本都是“多层贴合、层间怕气”的结构:
· 气凝胶隔热片、VIP 真空绝热板封装;
· 覆铜板、PCB 层压;
· 碳纤维预浸料成型(气孔率超标,强度直接掉);
· 氢燃料电池膜电极、电堆压装;
· 均温板 VC 芯体压合;
· 精密电子器件的粘接贴合(气泡影响导热和外观)。
判断标准其实就一条:产品里有没有“两层以上材料贴合、贴合面怕夹气”的结构。有,真空热压机就是标配,不是可选项。
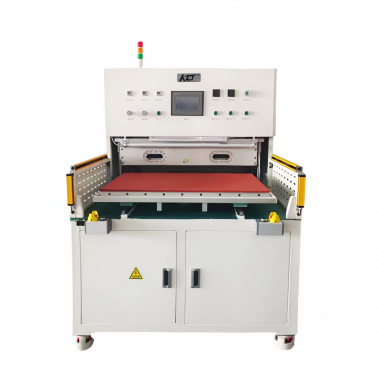
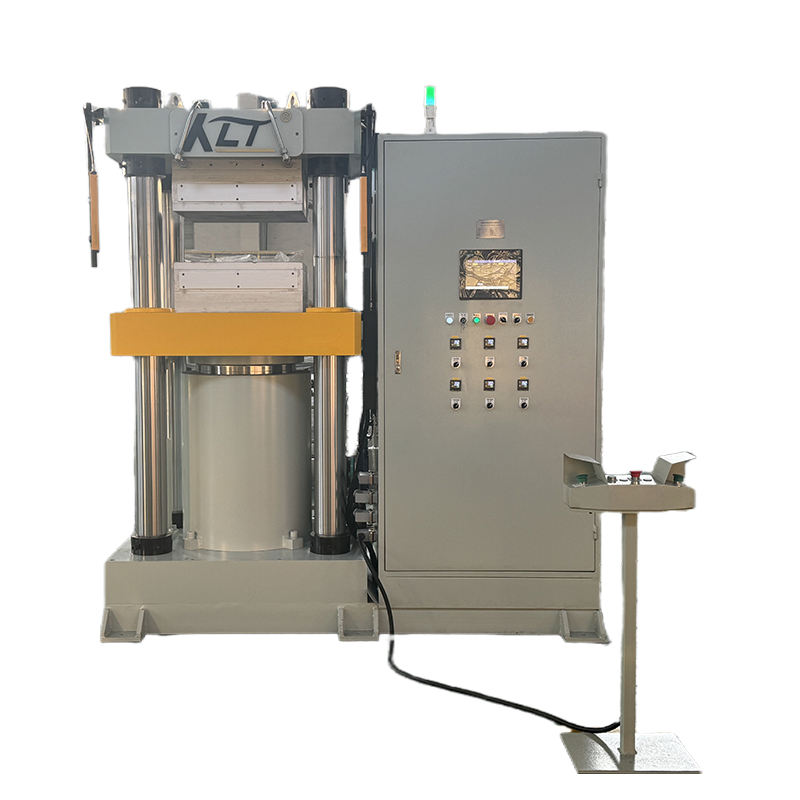
图4 真空热压机(科力特实机)
真空热压机比同吨位普通机贵,贵在三处:真空腔体和密封结构、泵组与管路、更细的温控压力系统。
产能上要补一道工序的时间。小腔体抽真空几秒到几十秒,摊进整个节拍通常占比不大;大腔体或深腔,抽气时间会更长。选型时让供应商按你的产品实测节拍,不要只看参数表。
账要算两笔。设备差价是一笔,废品率是另一笔。封装层压类产品用普通机压,气泡和分层带来的废品、客户端投诉,一年下来往往比设备差价还高。良率敏感的工艺,真空机的投资回收期比多数客户预想的短。反过来,做模压橡胶这类活买真空机,多花的钱一分赚不回来,纯属浪费。
1.产品是不是多层贴合结构?不是,普通机基本够用。
2.贴合面夹气算不算不良?下游客户有没有气泡率、剥离强度这类指标?
3.材料含不含挥发分、会不会放气?含胶膜、树脂类的,真空能明显减少气孔。
4.工作温度多高?确认温度范围的同时,核一下真空密封件的耐温等级。
5.节拍要求多少?让供应商按你的产品实测单模时间,含抽真空。
6.差价能不能被良率覆盖?按现在的废品率算一年的废品成本,跟设备差价比一下,结论自然出来。
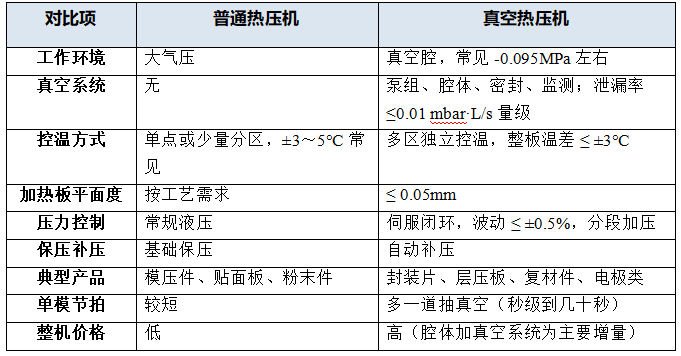
表中为行业通用参考范围,具体以设备厂商配置清单和试压结果为准。
问题一:普通热压机加个真空罩,能不能当真空热压机用?
能应急,撑不起量产。加装的真空罩密封和抽气配置有限,抽气慢、泄漏率高,加压阶段真空度往往稳不住。要批量做产品,还是专机专用。
问题二:真空热压机是不是吨位都做不大?
不是。小型封装设备几十吨,大台面层压、复材成型类能做到几百吨。吨位按受压面积和工艺压强反推,真空和吨位是两个维度的事。
问题三:抽真空会不会拖慢节拍?
会多一道工序,但小型腔体抽气通常几秒到几十秒。真正影响节拍的是抽气方式和腔体大小,选型时按实测数据评估。
问题四:有没有温度、压力、真空联动的参考时序?
真空热压的典型时序是:合模、抽真空、升温、分段加压、保压、降温破空取件。具体参数看材料和产品结构,带料试压两三轮可以锁定。
真空热压机和普通热压机不是谁取代谁,而是按产品属性分工:不怕夹气的实体件,普通热压机便宜好用;多层贴合、层间怕气的产品,真空热压机是良率的前提。选型时先看产品的贴合结构,再核算良率这笔账,答案不难选。
无锡市科力特精密液压机械厂(www.wxklt.com)提供 10~2000 吨八大系列液压与热压设备,真空热压机型覆盖气凝胶隔热片封装、覆铜板层压、膜电极与电堆压装等工艺,支持带料试压、验证后再谈配置。
本文由无锡市科力特精密液压机械厂提供,用于热压设备选型科普。文中参数为行业通用参考范围,实际生产请以材料厂商工艺窗口与设备厂商试压调试结果为准。
咨询热线
189-1422-7001Copyright @ 2012 无锡市科力特精密液压机械厂 版权所有 苏ICP备2022018137号 技术支持:无锡网站建设