行业干货 | 温差来源分析、设备设计要点与验收测温方法(附排查对照表)
导语:同一块加热板,中心 160℃,边角可能只有 153℃。这点温差压覆铜板会翘曲,压碳纤维会固化不均,压气凝胶隔热片会有的位置虚贴、有的位置过压。麻烦在于,板面温差出问题时,设备参数表上每一项都“合格”——单点温控精度明明是 ±1℃。本文讲三件事:温差从哪来,设备和使用上怎么把它压小,验收时怎么测才算数。
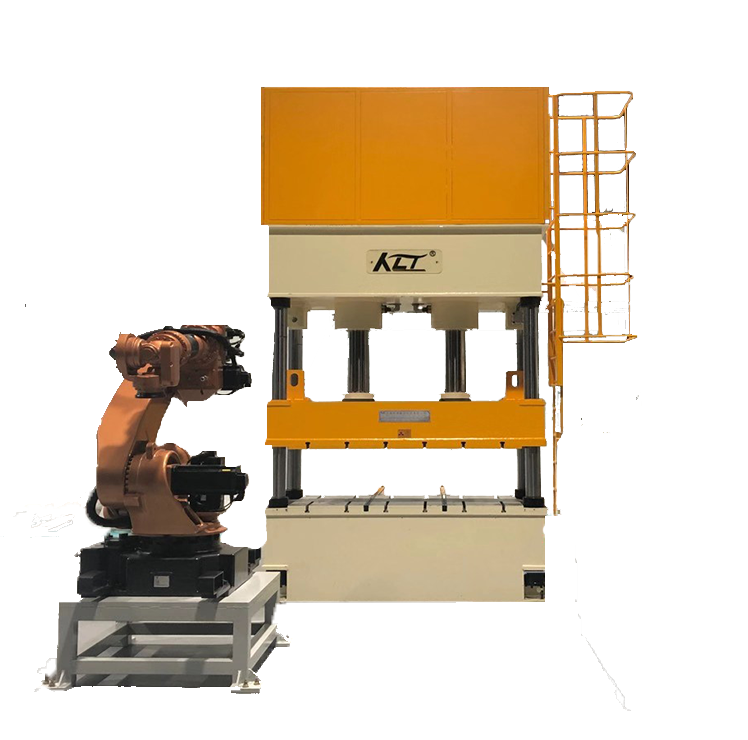
热压机加热板板面(文章封面,示意图)
先说结论:温差不是单一原因造成的,它是加热方式、板体结构、测控位置、使用工况四层因素叠加的结果。
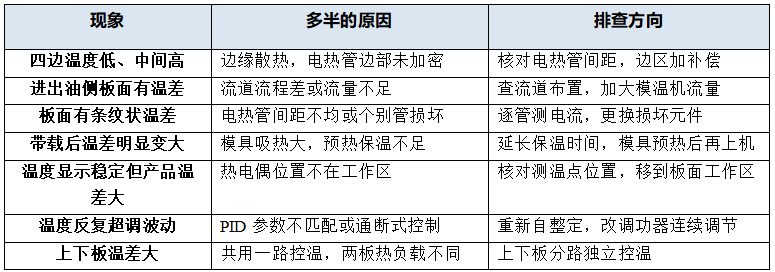
· 边缘散热。加热板的四个边和上下端面都暴露在空气里,热量从这些地方跑掉的速度比中心快。所以板面温度分布有个基本规律:中心和中部高,靠边一圈低。板越大、工作温度越高,这个差越明显。
· 加热元件是点热源。电加热管是一根一根插进板里的,热量集中在管子周围,靠钢板自身导热往远处摊。管子间距大了,两根管子中间的位置温度就低;间距不均匀,板面就有条纹状的温差。
· 流道有流程差。用导热油加热的板子,油从进油口走到出油口,一路放热,出口侧油温会比进口侧低几度。流道串联的板子这个问题更突出,一路盘下来,末端和首端的板面温度能差出一截。
· 板厚不够。薄板存不住热,也摊不平热。板体相当于一个均温层,厚度不够,任何局部扰动都会直接反映到板面上。
· 测温点位置不对。这是*容易被忽略的一条。热电偶如果装在加热元件旁边,它测的是“热源温度”,比板面工作区的实际温度高不少。控制系统看着稳定,实际板面早偏了。
· 带载之后一切都会变。模具和坯料是大吸热体,合模瞬间会拉低板面温度。空载测出来很均匀的板子,带上重模可能就是另一回事。长期固定位置压同一个模具,那个位置的板温特性也会和别处不一样。
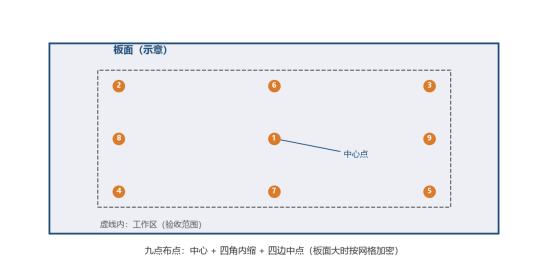
图1 板面九点测温布点示意(工作区内验收)
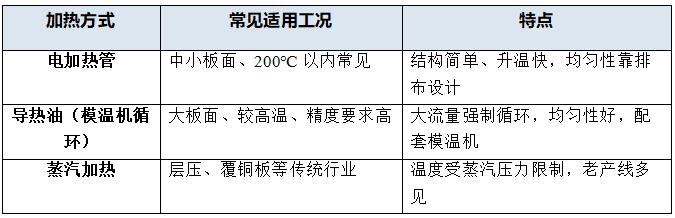
板面大、温度高、均匀性要求严的工况,导热油方案更稳;小板面、节拍快的,电加热做好排布同样够用。没有哪种方式天然保证均匀,差别在后面的设计细节。
既然边部散热快,那就让边部多进点热。成熟的做法是电热管靠边一路间距收紧、中部放宽,或者边部单独分一组,控制上给一点功率补偿。这样压出来的板面分布,边缘那圈低下去的台阶能明显收窄。
导热油加热的板子,流道要分多路并行,进油口和出油口对角布置,让每一路的流程长度接近,流程差就小。油温机流量要留余量——流量不足时,油在板内停留时间长,进出口温差被放大,板面跟着遭殃。
板体一般用 45 钢锻件,厚度按台面尺寸和温度等级给足均温层。工作面平面度控制在 0.05mm 量级以内——板不平,压力不均,温度贴合也差。板背面要做隔热层,减少热量往机架上漏,不然边部和背部成了散热水池,板面温差想小也小不下来。
热电偶埋在哪,决定了控制系统“看见”的是什么温度。测温点应布置在板面工作区内,而不是贴着加热元件。上下板如果工况不同,要分别设测温点和控温回路。
· 多区独立控温。把板面划成若干区,每区单独配热电偶和 PID 回路。常见分 2~8 区,视板面大小定。边部区可以设一点温度补偿,抵消边缘散热。
· 调功方式。用调功器或固态继电器做功率连续调节,比通断式控制波动小,超调也轻。
· 预热均温。冷板升温到设定值后,别急着上料。空载保温 15~30 分钟,让板体内外热透再开工。刚到温就压料,板芯还没热起来,第一批产品*容易出温差问题。
· 连续生产节奏。板温稳定靠的是热平衡。开合模太频繁、单模间隔忽长忽短,板温就在波动。安排生产时让节拍尽量均匀,比事后调参数管用。
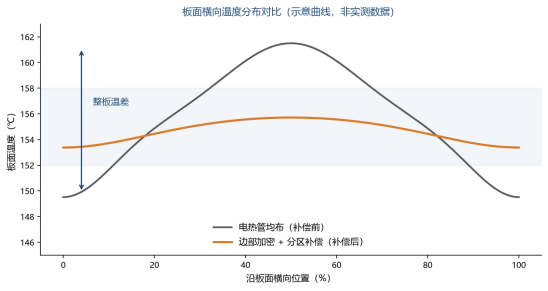
图2 边部加密补偿前后的板面温度分布(示意曲线)
设备定型之后,使用习惯还能再抢回一两度的均匀性:
· 模具先预热再上机,别拿加热板当模具的预热器;
· 垫板选导热好的材料,厚度均匀,别用翘曲的旧垫板;
· 模具在工作台上居中对称摆放,别长期偏在一边;
· 大吨位板面换新模具时,重新测一轮带载温差,别沿用旧模具的数据。
供应商说“温差 ±3℃”,要追问三个问题:测几个点、空载还是带载、升温过程还是保温阶段。规范的测法是这样:
· 布点。工作区内按五点或九点布置:中心、四角内缩、四边中点。板面大的按网格加密。测点位置要让对方画图确认,避免专挑好的位置。
· 测温手段。接触式表面热电偶*可靠,测温纸可以交叉验证,红外热像仪用来看整体分布,但发射率设置不对时读数偏差大,只作辅助。
· 测两个状态。空载保温状态测一轮,带模具(建议用你的实际模具)保温状态再测一轮。验收以带载数据为准。
· 取数口径。各点读数的极差(*高减*低)就是整板温差。行业常见验收口径是工作区内整板温差 ≤±3℃,层压、覆铜板类要求更严的可以收到 ±2℃ 以内。具体指标以试机实测和技术协议为准。
这四条建议写进技术协议。口头承诺的均匀性,和实测报告里的均匀性,经常不是一回事。
问题一:单点温控精度 ±1℃,板面均匀性是不是就没问题了?
不是一回事。单点精度说的是测温点那一处准不准,板面均匀性说的是整块板上各处差多少。测温点准,不代表板面上*远的角落也准。选型和验收看整板温差,别只看单点精度。
问题二:电加热和导热油加热到底怎么选?
看板面尺寸、温度等级和均匀性要求。中小板面、200℃ 以内、节拍快的,电加热结构简单够用;大板面、温度更高或温差要求严的,导热油加模温机方案更稳。拿不准就把产品工况给设备厂,让对方出方案时附板面温度分布的实测依据。
问题三:板面温差多少算合格?
行业常见口径是工作区内整板温差 ≤±3℃,要求高的行业(如覆铜板层压)收到 ±2℃ 以内。这不是硬性国标数字,属于行业普遍约定,*终以你们产品和工艺的要求、以及试机实测为准。
问题四:用了几年的老设备温差变大了,怎么改善?
先查三样:电热管有没有损坏或老化(逐管测电流)、热电偶有没有漂移(用便携表比对)、板面平面度还行不行。这三样排除了还大,多半是原设计余量不足,可以考虑加热分区改造或换板。改造前先做一轮多点实测,把数据留着对比。
板面温度均匀性不是一项单独的参数,它是加热方案、流道和电热管排布、板体厚度、测温点位置、控制算法和使用习惯一起堆出来的结果。采购时把“整板温差、九点实测、带载验收”三条写进技术协议,使用时把预热和节拍管好,大部分温差问题都能提前挡住。
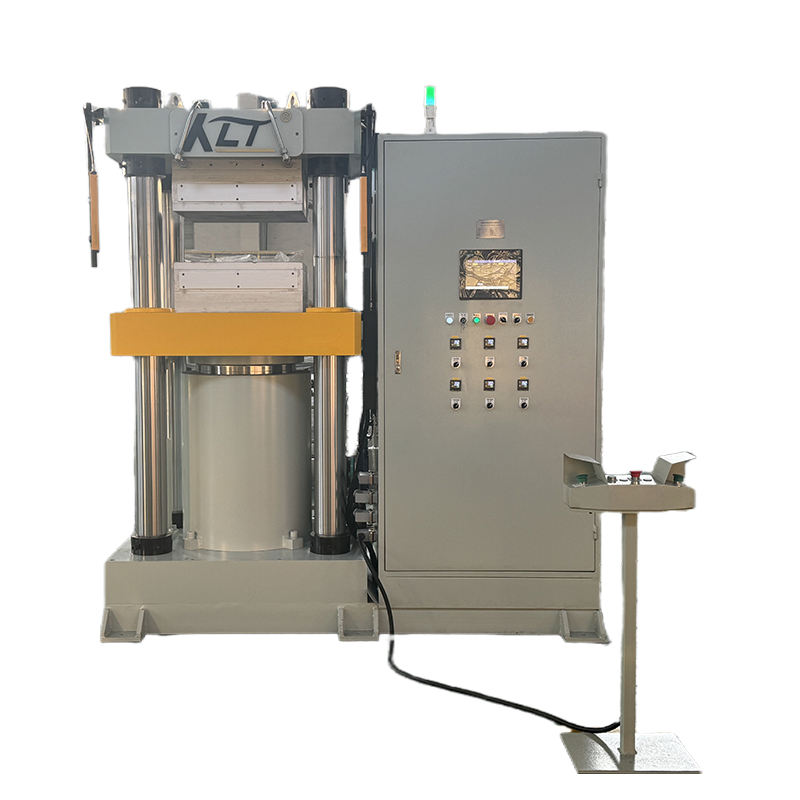
无锡市科力特精密液压机械厂(www.wxklt.com)的热压机、真空热压机系列支持多区独立控温与导热油、电加热等多种加热方案,采购前可按您的产品带料试机,提供板面多点实测温度数据,用数据说话。
本文由无锡市科力特精密液压机械厂提供,用于热压工艺科普。文中温度数值与温差指标为行业常见参考范围,实际以试模结果和设备技术协议为准。
咨询热线
189-1422-7001Copyright @ 2012 无锡市科力特精密液压机械厂 版权所有 苏ICP备2022018137号 技术支持:无锡网站建设