行业干货 | 复合材料成型工艺科普(附工艺路线对比表与缺陷排查对照表)
导语:无人机要飞得久、载得多,结构件减重是绕不开的一环,碳纤维复合材料因此成了机身框架、机臂、起落架这些件的主力材料。把碳纤维预浸料变成能装机的结构件,中间那道关键工序是热压成型。本文把整条工艺线拆开讲:材料为什么选碳纤维,工艺路线怎么比较,从铺层到固化再到检测全流程怎么做,参数怎么定、缺陷怎么防,选设备时看哪几项指标。
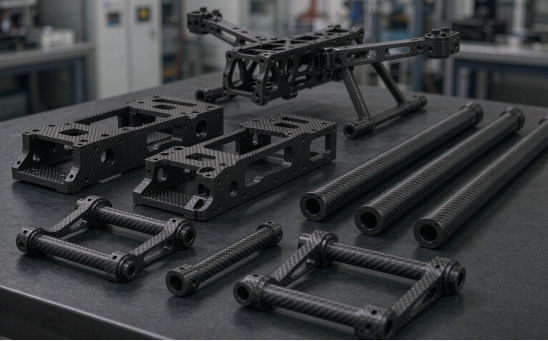
碳纤维复料无人机结构件(示意合材图)
先把材料的事说清楚。碳纤维复合材料的比强度和比模量比铝合金、钛合金有明显优势。同等刚度要求下,用碳纤维做出来的件通常能比金属件轻三到五成,具体看结构形式和铺层设计。对多旋翼和固定翼无人机来说,这个减重直接换成续航时间和有效载荷。
无人机上典型的碳纤维结构件有这么几类:
· 机身框架和承力隔框;
· 机臂、连杆;
· 起落架、脚架;
· 电池仓、云台支架;
· 部分桨叶和整流罩。
这些件有一些共同点:形状不算简单,受力路径明确,批量不大,但一致性要求高。既要轻,又不能为了轻牺牲刚度。
热压成型也叫模压成型。做法是把预浸料按设计好的角度和层数铺在模具型腔里,合模,在压力和温度同时作用下让树脂流动、浸润、固化,*后脱模,得到接近净尺寸的零件。
复合材料成型的路线不止一条。手糊、真空袋、热压罐、RTM、热压成型,各自有各自的适用场景。放一起对比会更清楚:
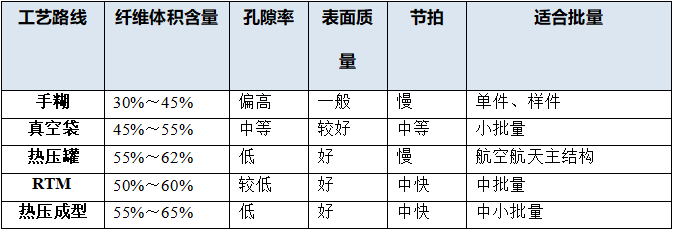
表里的数字是行业常见区间,不同树脂体系和工艺条件下会有出入。
热压成型的位置比较清楚。它不追求热压罐那种超大尺寸一体成型,但在中小尺寸、中小批量的结构件上,尺寸稳定、两面光洁、孔隙率低、节拍可控这几条能同时兼顾。无人机结构件的尺寸和批量,正好落在这个区间里。
它的边界也要讲明白。模具是一次性投入,前期成本不低;单件尺寸受压机台面限制;形状特别复杂、带深腔的件,模具设计和脱模会更麻烦。
按实际生产顺序走一遍。
碳纤维预浸料是树脂已经按比例浸渍在纤维布或纤维束里的半成品。无人机结构件常用的体系有环氧、双马(BMI)和热塑性树脂(比如 PEEK)。环氧用得多,工艺窗口宽、成本可控;双马耐温更高;PEEK 属于热塑性路线,韧性好、可回收,但成型温度要到 380℃ 以上。
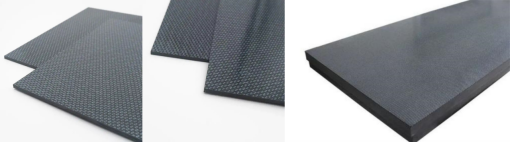
图1 碳纤维增强 PEEK 层压板(基材毛坯)
来料要检查几项:树脂含量、面密度、挥发分、贮存期。预浸料一般要低温存放,回温后按铺层图裁切。裁切方向要跟着纤维方向走,尺寸公差通常控制在 ±1 mm 以内,避免铺层时出现缝隙或搭接过量。
模具材料看批量和精度要求来选。中小批量常用模具钢,热膨胀系数和寿命比较平衡;对尺寸精度要求高、或者要控制固化变形时,会用到因瓦合金(Invar)。热塑性成型因为温度高,模具材料和加热方式都要另做考虑。
模具型面精度直接影响零件外观和装配。合模前要清模、涂脱模剂,脱模剂要涂得均匀,涂多了零件表面失光,涂少了脱模时容易拉伤。
铺层是决定零件力学性能的一步。铺层角度、铺层顺序、单层厚度、层数,都要按受力情况来定。常见的是 0°、±45°、90° 几种角度的组合,通过对称铺层来减少固化后的翘曲。
对称、均衡这两条原则值得守住。非对称铺层在固化冷却阶段容易产生耦合变形,后面靠校形很难救回来。
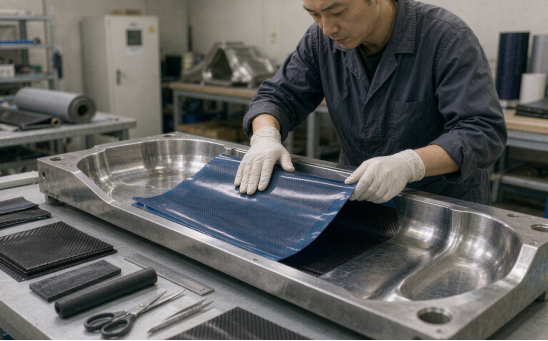
图2 预浸料在模具型面上铺贴(示意图)
铺好的料坯放进型腔后合模。合模时要注意料坯位置不能偏移,边角处不能堆积。带真空辅助的工艺,这一步还要铺脱模布、透气毡、导气网,再抽真空,把挥发物和夹带的空气排出去。
这是整条流程里对设备能力要求相当集中的一步。核心是三个量:温度、压力、时间。
温度曲线一般包括升温、保温、降温三段。环氧体系常见的做法是 2~3℃/min 升温到 120℃ 附近保温一段时间,再升到 180℃ 固化,*后按 1~2℃/min 降温。升温太快,树脂流动性变化剧烈,容易裹进气体;降温太快,零件内部和表面温差大,会引入残余应力。
压力要在树脂黏度低的窗口加上去。压力给早了,树脂还没软化,纤维容易被压屈曲;给晚了,树脂已经凝胶,孔隙排不掉。模压成型的压力通常在几兆帕这个量级,具体看零件厚度和树脂体系。真空辅助在模压里也常用,目的是进一步降低孔隙率。
固化完成后降温到脱模温度再开模。脱模温度太高,零件还软,容易变形;太低又可能因为收缩卡在型腔里。脱模后要检查有没有粘模、缺胶、边缘开裂。
脱模的件一般还要经过几道加工:水刀或激光切边、钻孔、打磨、表面处理或涂装。碳纤维加工粉尘有导电性和刺激性,加工环节要做好除尘和防护。
钻孔是容易出问题的一道。碳纤维层间强度不高,钻头选型不当或进给太快,出口处会出现分层和毛刺。用金刚石涂层钻头、控制进给、加垫板,能把这个问题压下去。
常见的检测手段有这几类:
· 外观检查:看表面缺陷、缺胶、富树脂区;
· 超声 C 扫:查内部分层、孔隙;
· X 射线或 CT:查内部结构、纤维走向;
· 金相切片:看纤维体积含量和孔隙率;
· 力学测试:拉伸、弯曲、层间剪切。
批量生产时,一般用外观加超声做全检或抽检,金相和力学测试按批次抽。
参数不是拍脑袋定的,要结合树脂体系的固化动力学和零件结构来算,再通过试模验证。先看一条典型的固化曲线:
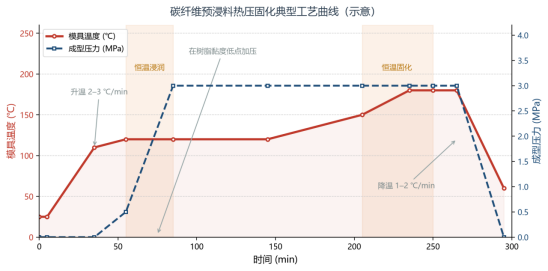
图3 碳纤维预浸料热压固化典型工艺曲线(示意)
落到设备控制上,几项指标需要重点盯:
· 温度均匀性。模具型面上的温差直接影响固化度一致性。温差大的时候,同一个件不同区域固化程度不一样,脱模后容易翘。热压机的加热分区数量和控温方式,是决定这一项的关键。
· 压力控制精度和保压稳定性。树脂在固化过程中会收缩,压力如果跟着掉,孔隙率和厚度公差都会受影响。保压阶段压力波动大,零件厚度就不均匀。
· 升降温速率。不只是能不能快速升温,还要能按设定速率平稳地升降。升温速率不稳,工艺窗口里的那段就控制不住。
· 平行度。压机上下台面的平行度决定了零件厚度一致性。台面大、压力高的时候,这项尤其明显。
· 工艺数据记录。温度、压力、真空度、位移这些曲线要能记录和追溯。无人机结构件往正规供应链走,客户通常会要工艺记录。
生产里碰到的缺陷,多数能归到下面几类:
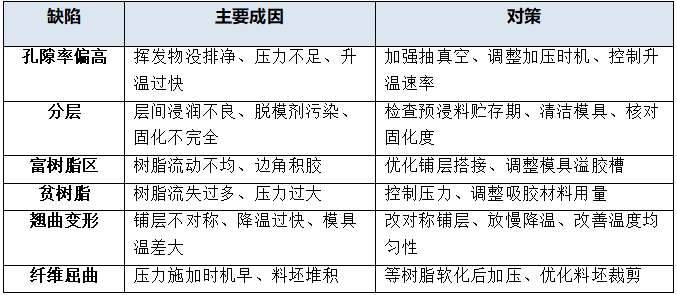
缺陷处理有个基本思路:先看它出现在哪个阶段,再往回找参数。同一种缺陷在不同零件上,成因可能不一样,照搬别人的参数往往不灵。
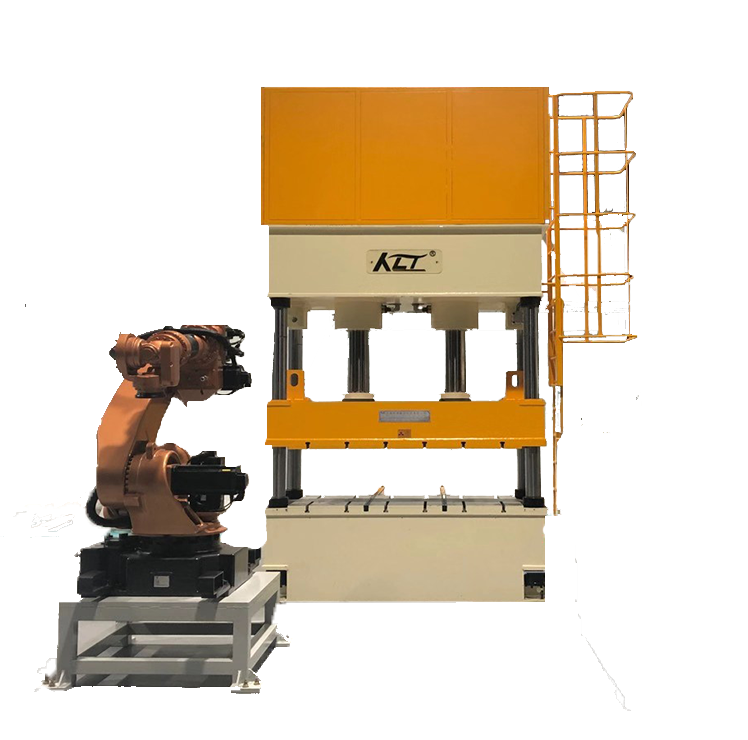
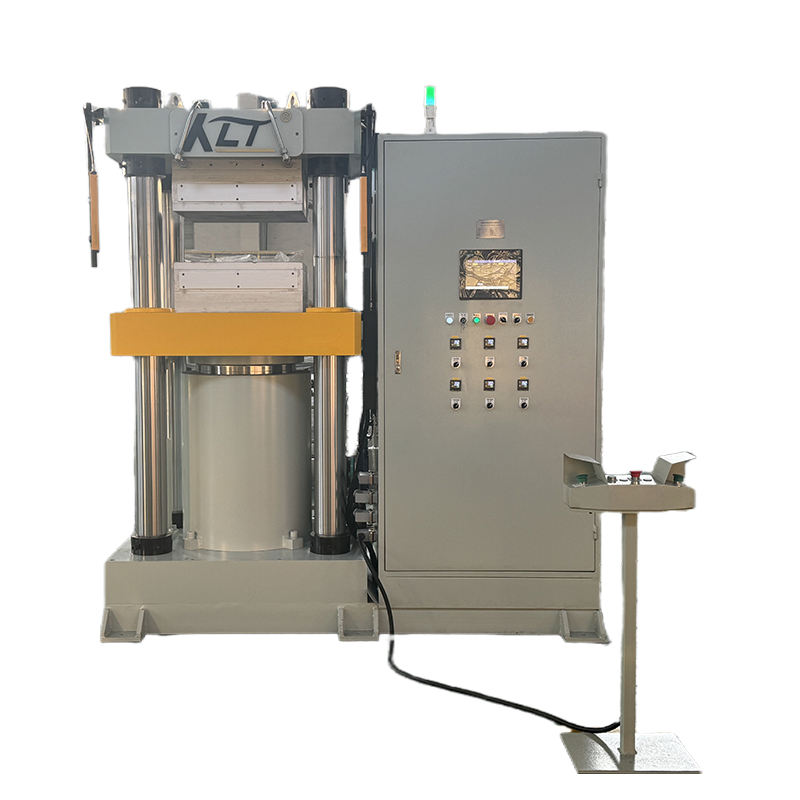
热压机是这条工艺线的核心装备。选型时,下面几项比吨位数字更值得关注:
· 温度和压力的独立控制能力。多段温度曲线、多段压力曲线能不能分别设定和稳定执行,直接决定工艺能不能落地。
· 温度均匀性和分区控温。台面大、零件形状不规则的时候,分区控温是保证一致性的前提。
· 压力精度与保压性能。伺服液压系统在保压阶段的稳定性通常比传统液压更可控,压力和位移的响应也更快。
· 台面尺寸与平行度。按零件的实际投影面积和批量排布来匹配,不是吨位越大越好。
· 自动化与数据追溯。配方管理、工艺曲线存储、生产数据导出,这几项在批量生产中会明显影响效率和一致性。
· 真空系统集成。需要真空辅助的工艺,设备能直接对接真空管路和监控,比外接独立系统省事。
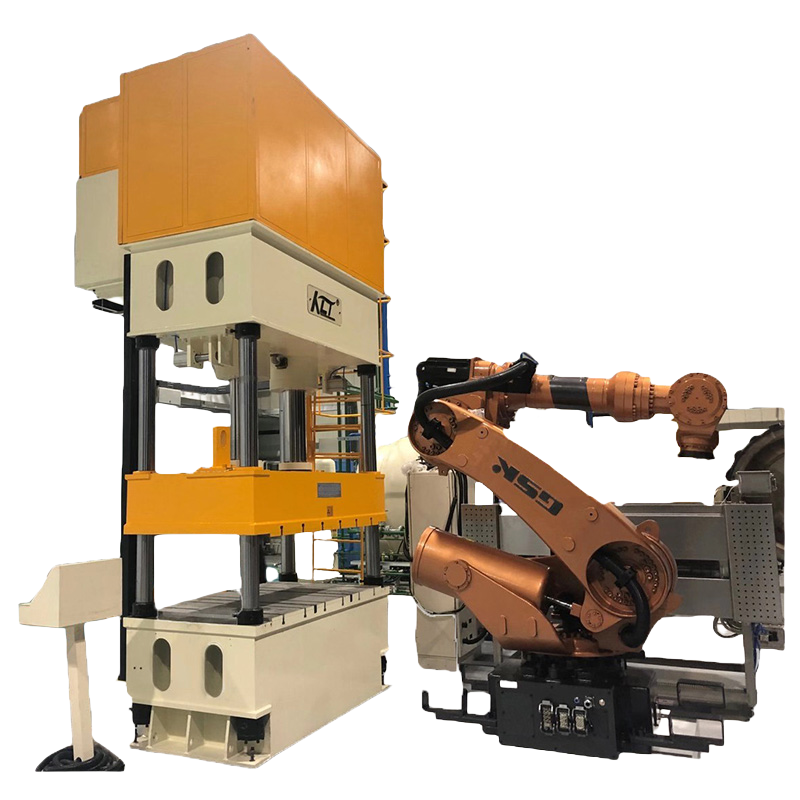
图4 碳纤维热压成型生产线(科力特 HPFS 系列热压机)
针对复合材料成型,市面上有专门的热压成型设备,可以适配碳纤维、碳纤维增强 PEEK 这类体系,把温度、压力、真空和流程控制做在一起。选设备时,建议带着自己的料坯和铺层方案去试模,实测的厚度均匀性和孔隙率比样本参数更有参考价值。
热塑性复合材料在升温。碳纤维增强 PEEK 的韧性和耐温比环氧体系更好,还能回收,在需要多次装配或者高温工况的结构件上有空间。但它对设备温度和压力的要求更高,模具和工艺都要重新配套。
一体化和少件化在推进。把原来焊接、铆接的几个件做成一个整体成型的件,减少连接点,减重的同时也提高了可靠性。这对模具设计和压机台面尺寸提出了新要求。
工艺仿真和数字孪生的落地在加快。用仿真先算固化变形和残余应力,再反过来修模具型面做补偿,试模轮次能压下来。
快节奏和低缺陷率这两个目标,本质上指向同一件事:把温度、压力、时间的控制精度做上去。设备能在这件事上提供的余量,往往决定了工艺能走多远。
问题一:小批量打样,值得开模做热压成型吗?
看件的数量和后续订单预期。模具是一次性投入,量太小摊不下来;如果后续要稳定供货,或者对手感、外观、一致性要求高,热压成型通常比手糊和真空袋划算。可以先做验证件确认结构和性能,再决定开模。
问题二:环氧和 PEEK 体系能共用一台热压机吗?
设备主体可以通用,但温度能力要覆盖 PEEK 的 380℃ 以上成型温度,加热功率、模具材料和保温措施都要按高温工况配置。只做环氧体系的话,常规 200℃ 级别的设备就够,预算可以省下来。
问题三:孔隙率控制在多少算合格?
航空结构件一般要求 2% 以下,承力要求高的部位还要更严。无人机结构件按下游客户的技术要求执行,常规做法是用超声 C 扫抽检,配合金相切片定期复核。孔隙率高了,层间强度先受影响。
无人机结构件对材料的要求很直接:轻,而且要稳。热压成型在这件事上的价值,是把纤维体积含量、孔隙率、厚度公差这些关键指标放进一个可重复的工艺窗口里,让每一批零件都能落在同一组参数上。设备选型时把温度均匀性、压力精度、平行度和数据追溯这几项逐条核对,再带着自己的材料去试模,大多数工艺问题都能在投产前暴露出来。
无锡市科力特精密液压机械厂(www.wxklt.com)面向碳纤维复合材料、碳纤维增强 PEEK 等体系提供热压成型设备,覆盖伺服数控热压机、复材热成型机等机型,支持按客户材料体系打样验证后再确定配置。采购前先送样试压,用数据做决定。
本文由无锡市科力特精密液压机械厂整理,用于碳纤维复合材料热压成型工艺交流。文中工艺参数为行业常见参考区间,实际生产请结合自身树脂体系、零件结构和设备条件试验确定。
咨询热线
189-1422-7001Copyright @ 2012 无锡市科力特精密液压机械厂 版权所有 苏ICP备2022018137号 技术支持:无锡网站建设