行业干货 | VC 均温板真空扩散焊设备选购指导(附参数速查表与缺陷排查对照表)
导语:5G 基站、AI 服务器、新能源汽车电控的功耗越做越高,均温板(Vapor Chamber,业内简称 VC)从笔记本散热走进了大功率场景。一片 VC 合不合格,关键在上下两片铜板能不能焊成密封腔体,这道工序大多由真空热压设备完成。不少采购在网上搜“VC 热压机哪家做”,搜出一长串厂商名单,却不知道拿什么指标去判断谁家设备合适。本文不点名推荐厂家,讲清楚三件事:这类设备的市场格局,选型看哪 5 个要素,验收时怎么避坑。
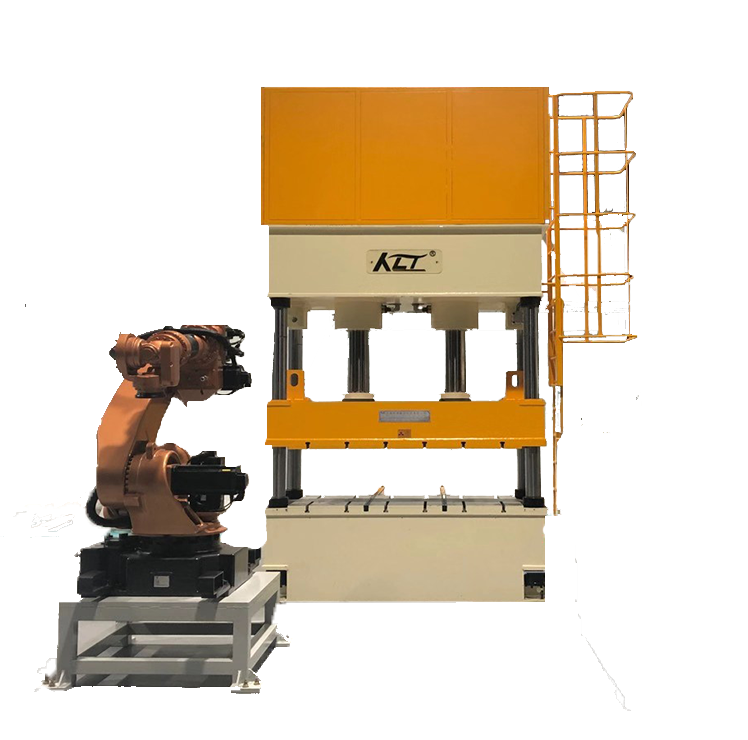
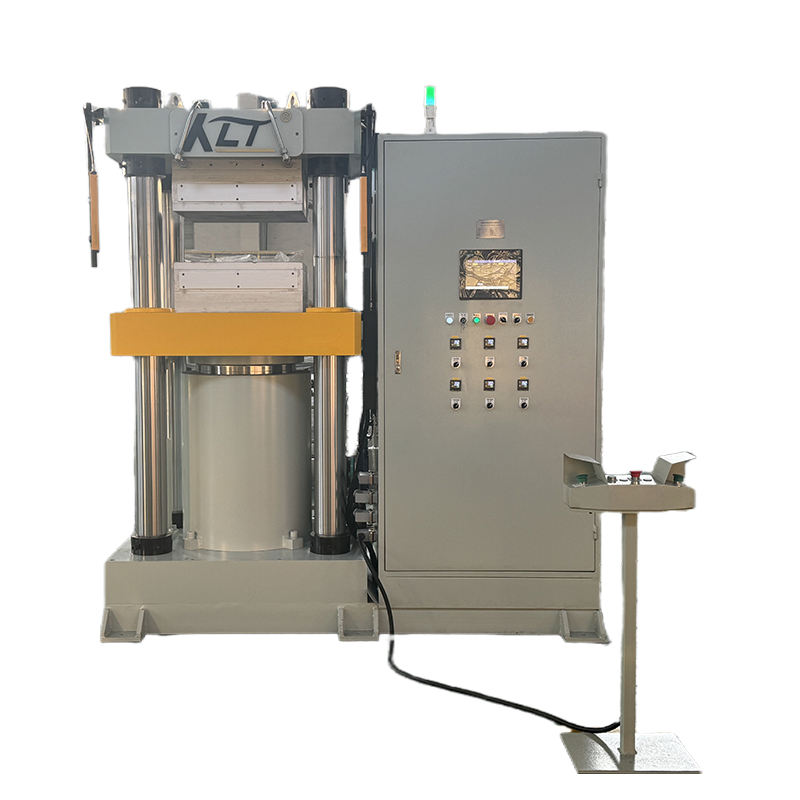
均温板 / VC 散热板热压机(文章封面图,示意图)
一片 VC 拆开看,结构不复杂:上下两片蚀刻过毛细结构的铜板对扣,中间放支撑柱撑住回抽空间,腔内充少量纯水并抽真空。运行时工质在热端蒸发、冷端冷凝,反复循环把热量摊开,所以叫“均温板”。
结构不复杂,难在结合方式。两片铜板要用扩散焊焊成一体:把贴合面加热到铜的扩散温度区间,施加压力,让界面两侧的金属原子互相扩散,长成一体。这个结合是原子级的,焊好的接头强度能接近母材水平,密封性也才撑得住腔内负压。
扩散焊有个绕不开的前提:贴合面必须干净。铜在高温下氧化很快,界面一旦有氧化层,原子扩散就被隔断了,直接焊不透。所以这类焊接要在高真空环境里做,或者充氮氢混合气做还原保护,把氧挡在外面。真空度、温度、压力三项同时到位,这就是普通液压机做不了、必须用专用真空热压设备的原因。
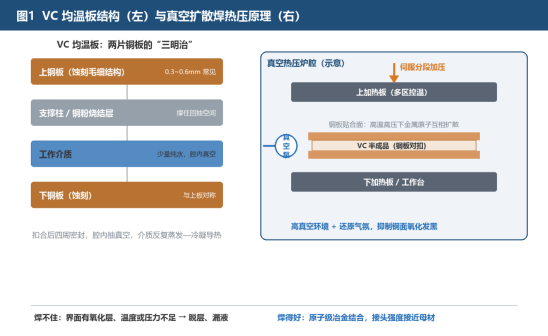
图1 VC 均温板结构(左)与真空扩散焊热压原理(右)
VC 热压设备没有标准型号目录,台面尺寸、吨位、温区数量都跟着产品走,属于非标定制。国内能做的厂家大致三类:
· 液压机厂起家的:结构设计和压力控制是老本行,四柱导向、伺服压装这类底盘扎实;
· 真空炉厂起家的:真空系统、气氛保护、高温炉膛是强项;
· 自动化产线集成商:擅长把焊接设备嵌进整线,做上下料和 MES 对接。
地域上,无锡、常州一带的液压机企业比较集中,珠三角的厂家离消费电子客户群更近。但这只是背景信息,不是筛选标准——设备在哪做的不要紧,能不能焊好你的产品才要紧。
实际筛厂家,建议按三步走:
· 看同行案例。问有没有做过和你尺寸相近、材质相同的 VC,要焊后的平面度和焊合率数据,不要只看宣传页上的设备照片。
· 要求带料试焊。把自己的铜板样品寄过去或者上门试焊,焊完做氦检漏和金相切片,这一步比任何参数表都有说服力。
· 核售后半径。扩散焊工艺要跟着材料批次微调,设备到场后还得调相当长一段时间,供应商距离太远,响应速度会被拖累。
顺序别搞反:先试焊,再谈配置和价格。只看参数表下单,是 VC 设备采购里吃亏较多的做法。
看设备配置单时,按下面五项逐条核对。行业常见区间列出来当参照,具体以试焊验证为准。
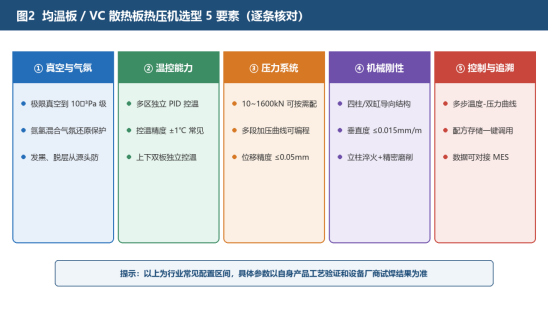
图2 均温板 / VC 散热板热压机选型 5 要素
行业常见配置的极限真空做到 10⁻³Pa 级,配合氮氢混合气氛做还原保护,抑制铜面氧化。发黑、脱层这类缺陷,多数能追到真空度和气氛配比上。核对时问三点:极限真空多少、腔体泄漏率多少、加压阶段真空度会不会衰减。有些设备只在合模前抽真空,压力一上来真空度掉下去,等于白抽。
· 多区独立 PID 控温,控温精度 ±1℃ 是常见水平;
· 上下双加热板独立控温,薄壁产品两面受热不均会翘曲;
· 看整板温差是否均匀,不要只认单点控温精度。
VC 是薄壁件,升降温速率还要可编程。温度冲得过猛,铜板翘曲变形,焊完平面度就超了。
· 液压或伺服驱动,常见 10~1600kN 区间按产品面积配置;
· 多段加压曲线可编程:升温浸润、分段加压、保压冷却各走各的曲线;
· 保压阶段自动补压,长时间保温不掉压;
· 位移精度 ≤0.05mm,压头平行度 ≤0.05mm。
VC 腔内有支撑柱,压力分布不均就会出现单边焊透、单边虚焊。所以压力控制方式和平行度指标,比标称吨位数字更值得抠。
VC 产品薄,多为单侧受力不均的工况,对设备刚性和抗偏载能力要求高。核对四点:四柱或双缸刚性导向结构;上下台面垂直度偏差 ≤0.015mm/m;立柱经高频淬火加精密磨削;长期服役后精度保持率高。抗偏载做不好,模具单边磨损,产品一致性和设备寿命一起受损。
· 触摸屏加 PLC 控制,多步温度-压力曲线编程,配方存储一键调用;
· 实时数据可上传 MES,工艺可追溯——下游客户审厂时通常会查这项;
· 安全防护配置齐全:安全光栅、防护门联锁、压力过载自动泄压、温/压/水/真空多重联锁。
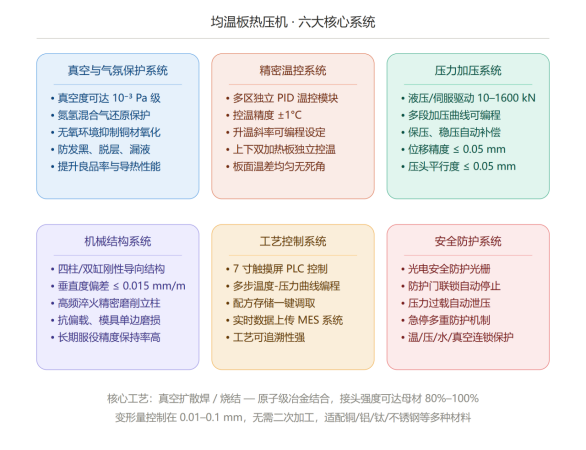
图3 均温板热压机六大核心系统配置参考(科力特)
铜的扩散焊工艺,行业常见做法是加热到 800~950℃ 区间,压力按产品面积折算,保温保压时间与铜板厚度、支撑柱密度相关。三个变量互相牵制:温度低了靠加压补,焊合率上不去;温度高了晶粒长大,铜板力学性能下降;压力过大支撑柱压溃,腔体高度和平面度全毁。
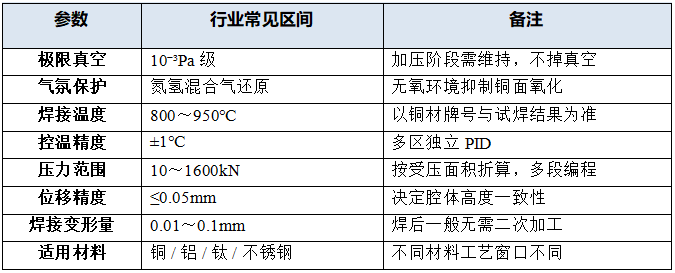
表中为行业通用参考范围。各家的铜材牌号、蚀刻结构、支撑柱布局不同,参数差异不小,落到自己产品上,以材料厂商提供的工艺窗口和试焊数据为准。
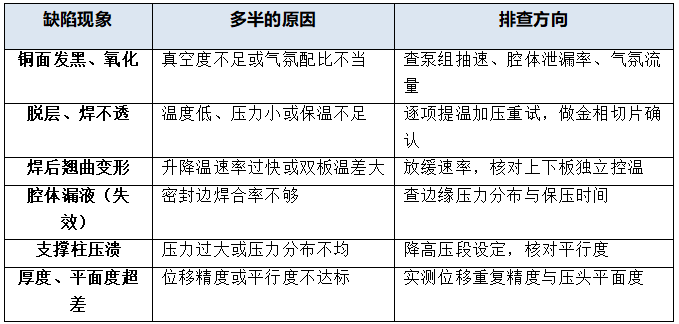
签约前建议做三件事,并写进技术协议:
· 索要温度曲线报告。多点多段实测,不接受单点数据。
· 带料试焊,焊后送检。氦质谱检漏测气密性,金相切片测焊合率,平面度和厚度公差按图纸验收。
· 连续运行考核。连续压若干模次,看参数漂移和精度保持,不稳定的话量产良率撑不住。
参数表谁都会写,拿真实材料跑一遍,设备的底就露出来了。
问题一:普通热压机能不能焊均温板?
做不了。均温板扩散焊要同时满足高温(800℃ 以上)、高真空、精密压力三项条件,普通液压机没有真空系统,加热板温度也到不了这个区间。硬压出来的产品焊合率不达标,测漏就过不去。
问题二:VC 用热压机好,还是扩散焊炉好?
看产品形态。平板类、批产的 VC 散热板,热压机压力大、平面贴合好、节拍快,是主流选择;异形件、管件或单件小批量的,炉子更灵活。拿不准就把产品图纸发给两类厂商各做一次试焊,比较焊合率和变形量再定。
问题三:一台设备能做多大尺寸的 VC?
由台面尺寸和吨位决定。选型时提供产品图纸,让厂商核算排布和所需压强,反推吨位。同一台设备做多种规格的,还要确认不同配方之间切换是否方便。
问题四:这类设备价格大概什么水平?
非标设备没有统一定价。真空等级、温区数量、吨位、自动化程度每一项都影响报价,配置差一档,价格可能差不少。比价时按同一份需求清单比配置,单看总价容易买到减配机型。
均温板焊接这件事,难点不在“压”,而在“压得恰到好处”:真空和气氛把氧挡在外面,温度让原子能扩散过去,压力把贴合面均匀压实,还得护住腔内的支撑柱。选型时把真空与气氛、温控、压力、机械刚性、控制追溯五项逐条核对,签约前坚持带料试焊,多数坑都能提前避开。
无锡市科力特精密液压机械厂(www.wxklt.com)位于无锡,面向均温板、VC 散热板等散热器件提供真空热压焊接设备,真空与气氛保护、多区精密温控、伺服多段加压一体化配置,支持客户带料试焊验证后再确认配置。采购前先送样试焊,用数据做决定。
本文由无锡市科力特精密液压机械厂提供,用于均温板 / VC 散热板焊接设备选型科普。文中工艺参数为行业通用参考范围,实际生产请以材料厂商提供的工艺窗口与设备厂商的试焊验证结果为准。封面图为示意图。
咨询热线
189-1422-7001Copyright @ 2012 无锡市科力特精密液压机械厂 版权所有 苏ICP备2022018137号 技术支持:无锡网站建设