行业干货 | 碳纤维复合材料热压成型设备选购指导(附工艺路线对比表、参数速查表与缺陷排查对照表)
导语:做碳纤维制品的工厂买热压机,常见的吃亏方式有两种。一种是按普通液压机的思路买,吨位够了,控温、保压跟不上,料压不熟,一批料废下来才明白设备不合适。另一种是反着来,实际只做环氧预浸料,却按 PEEK 的高温配置掏钱,多花的部分用不上。本文按采购的决策顺序整理了10个问题,从工艺路线、参数核算,到配置取舍、验厂验收,下单前逐条过一遍,弯路能少走不少。文中参数均为行业常见区间,落到自己产品上,以试模数据为准。
碳纤维热压机选型(文章封面图,示意图)
问题1:碳纤维热压机和普通液压机是一回事吗?
不是。差别不在“压”,在“控”。
普通液压机只管压力:合模、加压、回程,压力到位就算完成任务。碳纤维热压机要同时管三个变量:温度、压力、时间,而且三个量要按工艺曲线联动。预浸料放进模具后,什么时候升温、升到多少度保温、树脂黏度降到低位的窗口在哪一刻加压、保压阶段压力掉了怎么补,这些动作设备要按程序自己完成,不能靠人盯着表掐时间。
落到配置上,差异集中在四处:
· 上下加热板加多区控温,台面就是加热面,温度要均匀、可分区调节;
· 多段温度-压力曲线可编程,升温、浸润、加压、固化、冷却各走各的设定;
· 保压阶段自动补压,固化收缩带走的压力要能补回来;
· 需要真空辅助的工艺,设备预留真空接口和监测。
买之前先想明白这一点。拿模压橡胶、粉末成型那套经验直接套过来,设备到厂后压不出合格件的情况,行业里不算少见。
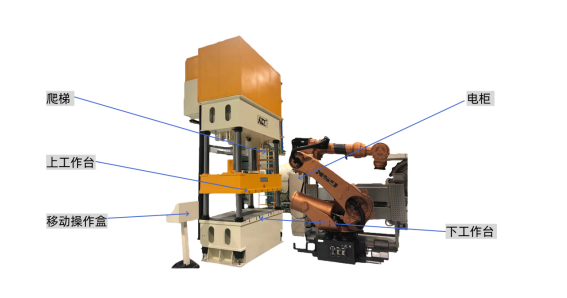
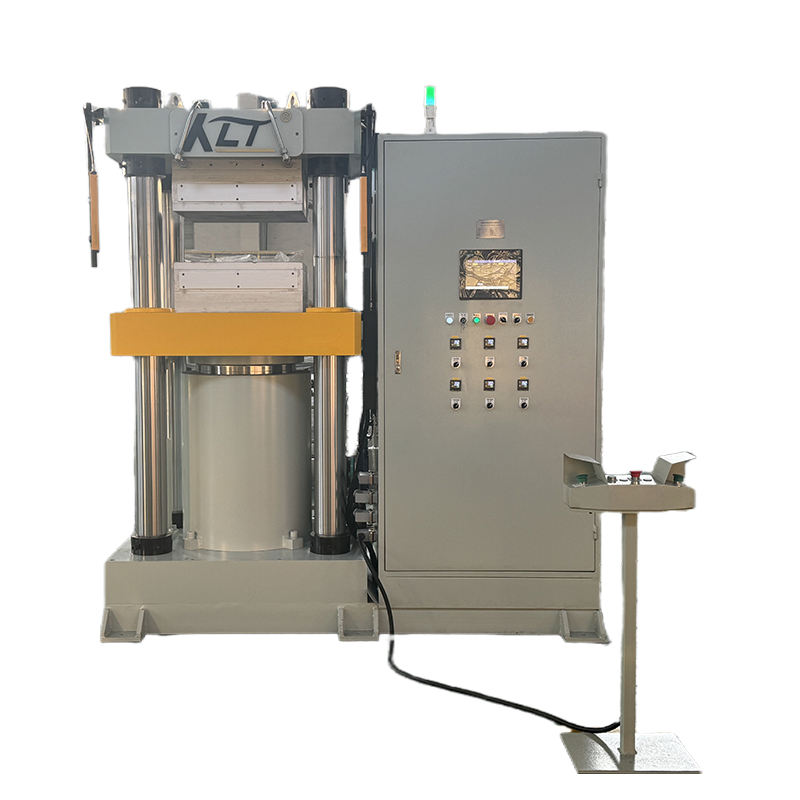
图1 碳纤维热压机主要组成(科力特实机标注)
问题2:热压成型、热压罐、RTM,我的产品该走哪条路线?
看三样:批量、尺寸、性能指标。几种主流路线放在一起比:
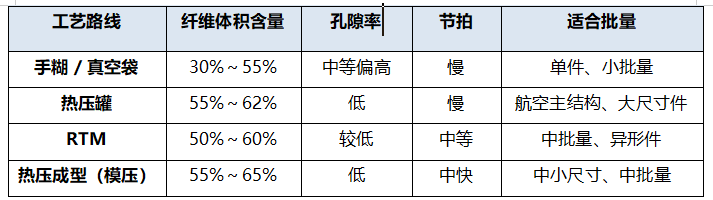
判断方法可以说得再直白些。件不大、要得快、两面光洁度有要求、月产量按几百到几千件算,热压成型的性价比高;件尺寸大、航空体系认证的,走热压罐;形状复杂带深腔、批量又上得去的,看 RTM。热压成型的边界也要说清:模具是一次性投入,换型就要换模;单件尺寸受台面限制;深腔、倒扣结构的件,模具和脱模都麻烦。这三条里有一条撞上了,就该重新考虑路线。
问题3:做环氧和做 PEEK,设备要求差在哪?
差在温度能力,这一项是分水岭。
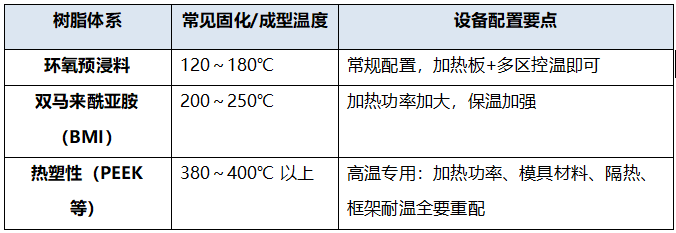
只做环氧体系,常规 200℃ 级设备就够,别为用不上的高温能力花钱。反过来,后面确实要上 PEEK(机器人结构件、医疗植入毛坯这些方向),建议选型时留余量:机架刚性和加热功率按高一档预留,比直接一步到位买高温机稳妥,也便宜。已经确定主做 PEEK 的,直接按高温工况选,这钱省不了。
问题4:吨位怎么算?是不是越大越好?
按制品投影面积和成型压力反推,公式不复杂:吨位 = 投影面积 × 单位面积成型压力,再留一成余量。
举个例子。制品投影 600×600mm,成型压力按 5MPa 算,需要压强约 180 吨,选 200 吨级设备正合适。
吨位不是越大越好。压力超过工艺需要,树脂被过度挤出,零件贫胶、纤维屈曲,力学性能反而往下走;设备本身也贵,大吨位机架、泵站、模具承载都是钱。反过来压强不够,压实和保压都做不透,孔隙率压不下去。
选型时把制品图纸发给设备厂,让对方按材料体系核算压强、反推吨位,比自己拍数字靠谱。
问题5:哪些指标必须写进技术协议?
合同里该写的,是能实测、能追责的那几项。整理成速查表:
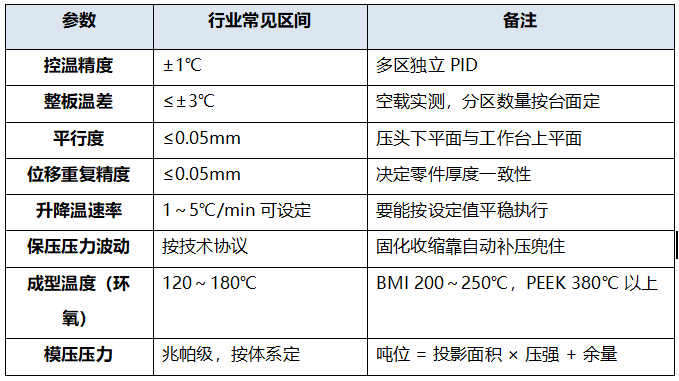
有一条经验值得记:样本参数和实测参数是两回事。谈判时就把“验收按现场实测、测试方法双方确认”写进去,后面扯皮的空间小很多。
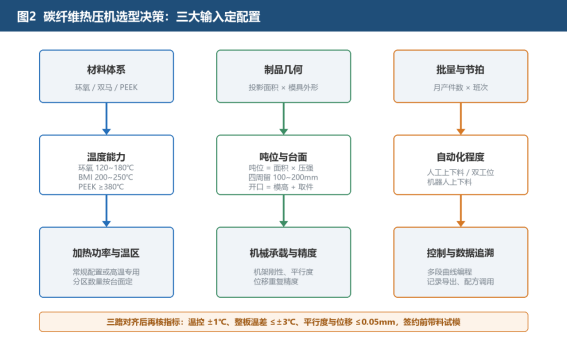
图2 碳纤维热压机选型决策:三大输入定配置
问题6:台面尺寸和开口高度怎么定?
台面按模具外形定,不是按零件定。零件投影面积之外,要加上模具的型腔边框、溢胶槽、加热板边缘的均温区,四周各留 100~200mm。计划一模多件的,先排布再定台面,排布方案直接影响节拍和温度均匀性。
开口高度 = 模具闭合高度 + 取件空间 + 安全余量。带抽拉、侧向脱模结构的模具,还要核对压机行程和辅助行程够不够。批量上来之后,双工位或者配机器人上下料的机型值得看一下,一台设备两个工位轮流压,装料时间和成型时间错开,实际产能接近翻倍,比再买一台省得多。
问题7:真空、模温机、自动化,哪些配置值得加钱?
分开说。
真空辅助建议上。预浸料层间的空气和挥发物,光靠压力排不干净,抽真空能把孔隙率明显往下带。模压工艺接真空在行业里很普遍,设备自带真空接口、真空度监测和联锁的,比外接一套独立系统省事,工艺数据也记录在同一个系统里。
模温机看控温方式。电加热板升温快、结构简单,是主流配置;对温度稳定性要求特别高的工艺,油循环模温机加热更均匀,但系统复杂、维护量也大。按工艺要求选,不必跟风。
自动化按节拍算账。人工上下料一批料按几分钟算,成型周期按小时算,单看占比不大;但三班倒的人工成本、放料位置的一致性、烫伤风险这些加在一起,量产后就不小了。机器人上下料的投入回收期,让供应商按你的节拍算一遍,数据摆出来再决定。
问题8:怎么判断设备用三年后还准不准?
看结构,不看宣传。
机身形式上,中小吨位四柱式和框架式都常见,关键看导向刚性和抗偏载能力。碳纤维模具经常单边受力不均,抗偏载做不好,模具单边磨损,零件厚度一致性跟着坏,设备精度也掉得快。
核这几项:立柱(或框架受力件)有没有做热处理和精密磨削;加热板是整块还是拼焊,长期热循环后平面度能不能保持;液压系统是常规定量泵还是伺服系统——伺服系统保压阶段的稳定性通常更好,压力和位移响应也快,长期用的电费差距不小。
条件允许的话去厂家看在役设备。一台用了三年的设备,台面实测精度还剩多少,比任何样本都有说服力。
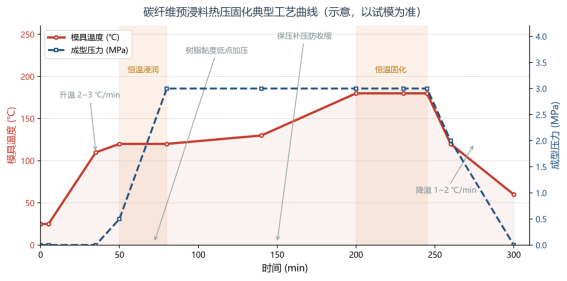
图3 碳纤维预浸料热压固化典型工艺曲线(示意)
问题9:下单前怎么验证厂家靠不靠谱?
三步:看案例、带料试模、核售后。
看案例,问有没有做过和你制品尺寸相近、材料体系相同的机型,要试件检测数据,不要只看宣传页上的设备照片。
带料试模是含金量高的一步。把自己的预浸料和模具(或厂家代做简易模)拿到对方设备上压,压完看三样:温度曲线报告(多点多段实测,不接受单点数据)、试件厚度公差、有条件的话送检孔隙率。这一轮下来,设备的底基本就露出来了。
核售后,考虑的是工艺调优周期。热压工艺要跟着材料批次微调,设备到场后通常还要陪跑一段时间,供应商太远、响应太慢,这段磨合期会拖长。售后条款里把响应时间和到场时间写清楚。
顺序别搞反:先试模,再谈配置和价格。只比参数表下单,是这类设备采购里吃亏较多的做法。
问题10:设备到厂后,验收怎么做才不吃亏?
验收三件事,写进验收流程:
1.精度复测。平行度、位移重复精度、整板温差,按技术协议的测试方法现场复测,不认样本值。
2.带料连续考核。连续压若干模次,看厚度公差漂移、压力波动、温度曲线一致性。量产能不能撑住,看的就是这一段。
3.数据系统联调。温度、压力、位移曲线能不能完整记录导出,配方调用是否正常。下游客户审厂会查工艺追溯,这项有问题的设备,后患在订单上。
生产中碰到缺陷,多数能往设备控制能力上归因。留一张对照表,排查时按图索骥:
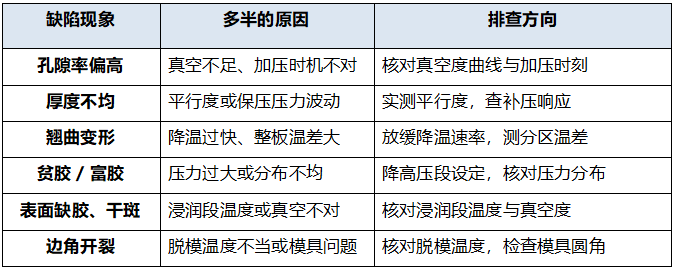
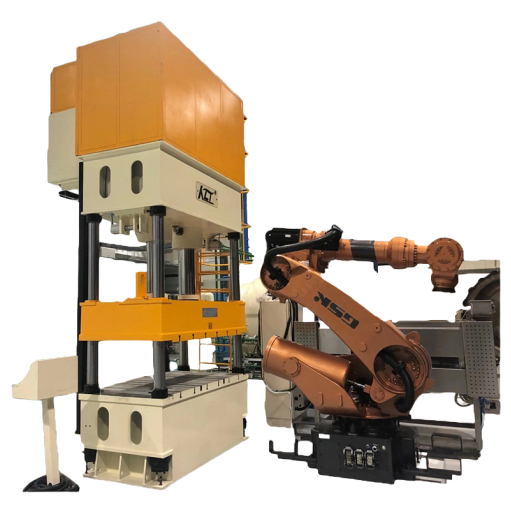
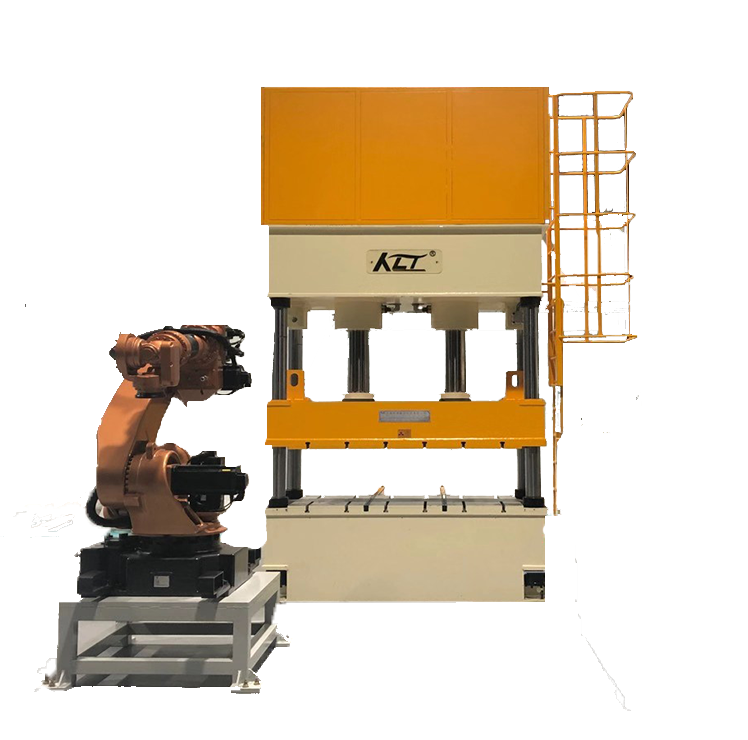
图4 碳纤维热压成型产线(科力特 HPFS 系列,配机器人上下料)
问:一台碳纤维热压机大概什么价位?
非标设备没有统一定价。吨位、台面尺寸、温区数量、温度上限、自动化程度,每一项都影响报价,配置差一档,价格可能差出不少。比价时拿同一份需求清单让各家报配置,单看总价容易买到减配机型。
问:现在做环氧,以后可能上 PEEK,能不能共用一台设备?
设备主体可以预留,但 PEEK 的 380℃ 以上成型温度对加热功率、模具材料、隔热和框架耐温都是另一套要求。只做环氧时常规设备够用;有 PEEK 计划的,选型时把机架和功率余量留在前头,改造成本会比重买低。直接按环氧配置买了再升级,通常升不上去。
问:孔隙率控制在多少算合格?
航空结构件一般要求 2% 以下,承力部位更严。一般工业品按下游客户的技术要求执行,常见做法是超声 C 扫抽检,配合金相切片定期复核。孔隙率一高,层间强度先掉,疲劳寿命跟着受影响。
问:设备买回来,工艺参数找谁要?
材料厂商给窗口,试模给答案。树脂供应商能给出固化动力学的建议区间,但落到具体模具、具体厚度上,参数要靠试模修出来。选供应商时把工艺陪跑能力当一项重要指标,设备只是硬件,工艺调不出来等于白买。
碳纤维热压机选型,说到底是把三件事对齐:材料体系定温度能力,制品面积定吨位和台面,批量定自动化程度。这三件事想清楚,再去核对温控、压力、机械精度和数据追溯这几项指标,签约前坚持带料试模,大多数坑都能在投产前暴露出来。
无锡市科力特精密液压机械厂(www.wxklt.com)2009 年成立,位于无锡,面向碳纤维、CF-PEEK 等复合材料体系提供伺服数控热压机与复材热成型机,覆盖机器人结构件、航空支架角件、医疗植入毛坯等成型场景,支持客户带料试模验证后再确定配置。采购前先送样试压,用数据做决定。
本文由无锡市科力特精密液压机械厂提供,用于碳纤维复合材料热压成型设备选型交流。文中工艺参数为行业常见参考区间,实际生产请以材料厂商提供的工艺窗口和试模验证结果为准。封面图为示意图。
咨询热线
189-1422-7001Copyright @ 2012 无锡市科力特精密液压机械厂 版权所有 苏ICP备2022018137号 技术支持:无锡网站建设