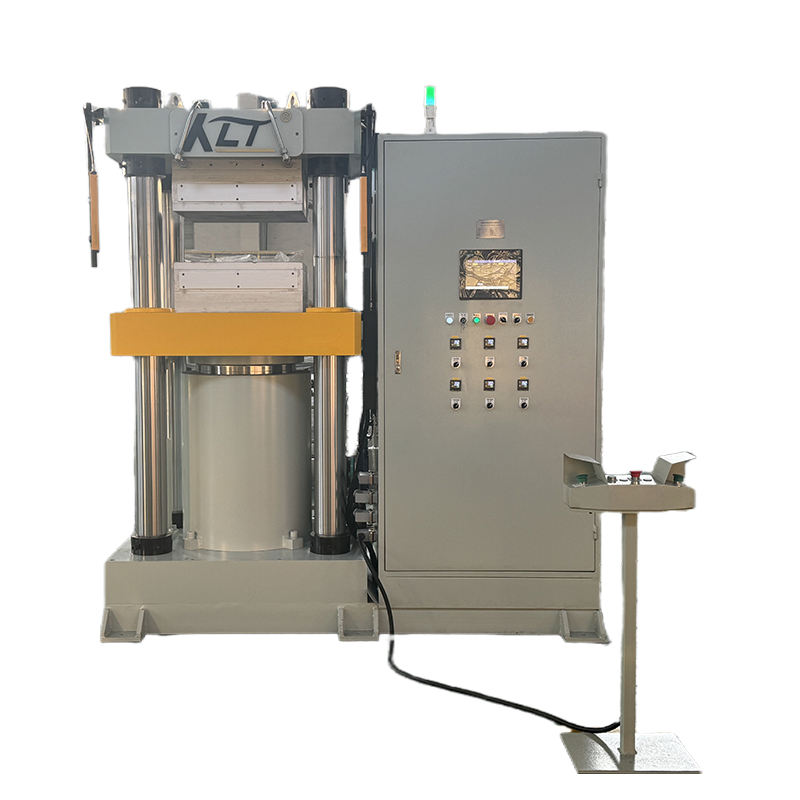
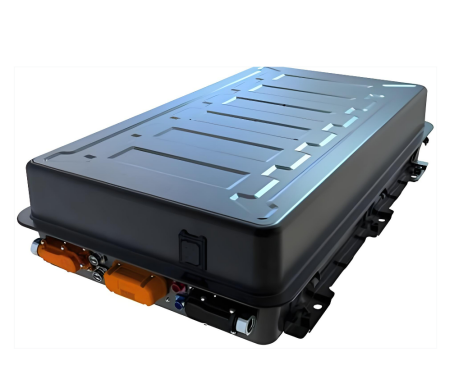
导语:新能源车电池盒上盖、汽车底护板、储能柜外壳,越来越多从金属换成了 SMC 片状模塑料。做这种件,设备投入的大头就是模压机。选型时常见的纠结是:吨位怎么估?台面多大够用?模温怎么配?这三个问题互相牵扯,估错一个,要么压出缺料件,要么设备闲置一半能力。本文按选型的实际顺序,把吨位、台面、行程、温控、伺服配置五件事一次讲清。
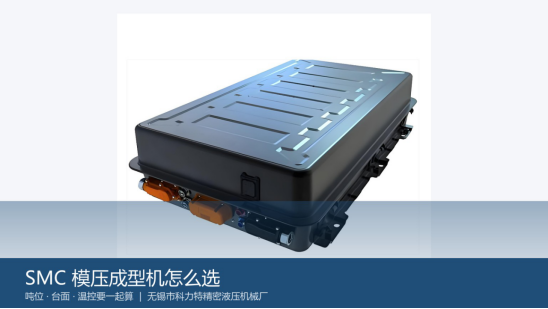
先说工艺逻辑。SMC 是把树脂、填料、纤维增强材料做成的片状料,铺进模具后,在温度和压力共同作用下软化流动,填满型腔,再保温固化定型。和其他复材工艺比,它的优势在批量效率:一个模压周期几分钟出一件,尺寸稳定,适合标准化量产。
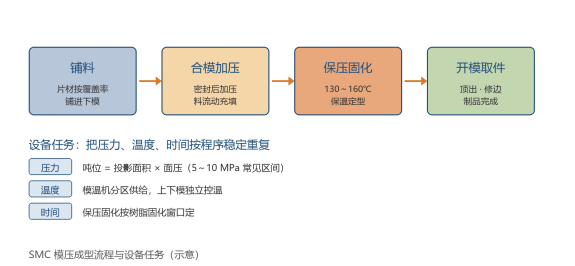
工艺流程一环扣一环:
· 铺料。片材按覆盖面积裁剪,铺在下模,覆盖率和搭接位置直接影响流动效果。
· 合模加压。合模密封后加压,料在型腔里流动充填。
· 保压固化。保温保压到树脂固化,这是周期里耗时占比很大的一段。
· 开模取件。顶出、修边,制品完成。
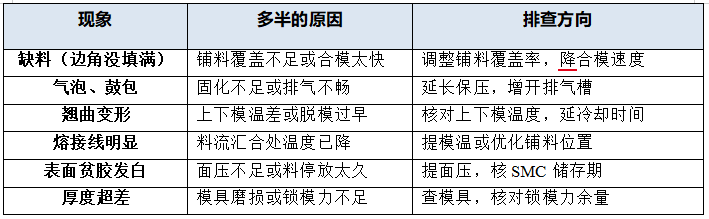
设备的任务,就是把“压力、温度、时间”这三样按程序稳定重复。哪一环波动大,制品上都会留下痕迹——这也正是后面选型要一项项核对的原因。
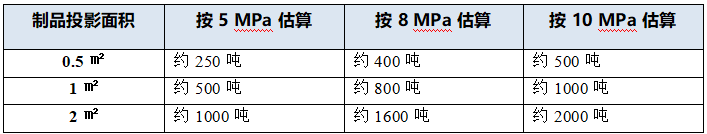
吨位估算法就一条公式:设备吨位 = 制品投影面积 × 单位面压。
SMC 模压常见的单位面压在 5~10 MPa 区间,流动性强、结构简单的件取低值;结构复杂、薄壁深腔、流动性差的取高值。这个区间是行业常见参考,具体以模具厂和材料厂商给的工艺窗口为准。
· 按件算,别按模算。一模两腔,吨位按两腔投影面积之和算,还要加上流道边角区域。
· 别顶格选。按估算值上浮一档选吨位,给更换更难流动的材料、加深型腔留余地。
· 锁模力与压装力是两回事。SMC 固化过程中会胀模,开模力和脱模力也要核对,避免“压得住、开不开”。
吨位之外,机身尺寸这组参数决定模具能不能放、料能不能取:
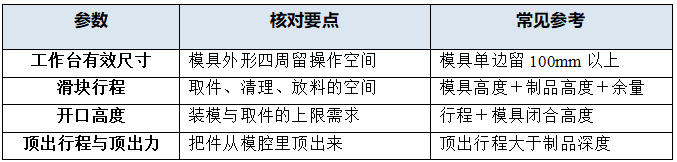
市面上这类设备的型号序列比较成熟,以 100T~2000T 的常见序列为例:100T 机型工作台约 630×630mm、行程 600mm;315T 约 1200×1200mm、行程 800mm;630T 约 1600×1600mm、行程 1200mm;到 2000T,台面到 3200×2500mm 量级、行程 2000mm。选型时把自己的模具图纸和制品外形尺寸列出来,按表格逐项对,比记型号快。
SMC 模压的模具温度常见在 130~160℃ 区间,具体温度和保温时间由树脂体系决定,以材料厂商的固化窗口为准。温控配置上重点看三点:
· 模温机配套。模具靠模温机循环加热,不是靠压机热板。选型时确认压机是否预留模温机接口和管路布置,大模具往往要两台模温机分区供。
· 上下模独立控温。上下模温度不一致,制品两边固化速度不同,翘曲就是这么来的。上下独立控温、分别显示,是基本要求。
· 温度均匀性。大台面上各点温差会影响固化一致性,验收时按多点实测,口径和热压机一样:测几个点、空载还是带模、升温段还是保温段,都要问清。
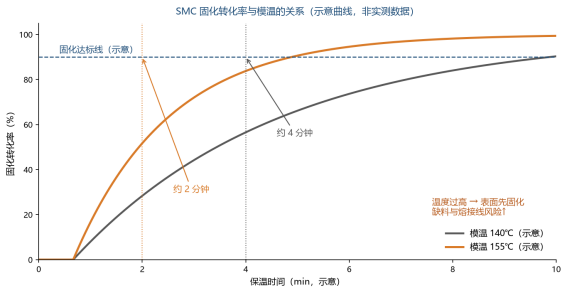
保压时间怎么估?固化时间随温度升高而缩短,但不是线性的。图2的示意曲线就是这个意思:模温从 140℃ 提到 155℃,固化时间可能缩短三分之一以上;但温度过高,料流动还没完成表面就先固化,缺料和熔接线就来了。温度和时间要配套调,别单头猛提。
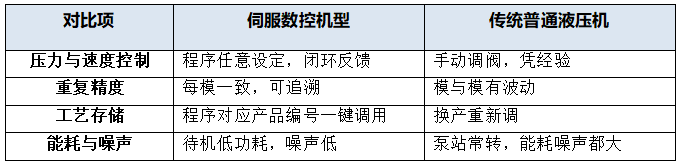
SMC 制品的品质波动,很大一部分来自压力和合模速度的波动。伺服机型把“压力值、速度、位置、保压时间、开模速度”都变成程序参数,工艺固化下来,换人换班不出大偏差。对要扩产的厂,这一点比省下的电费更值钱。
另外提一句环保:SMC 固化会释放苯乙烯气味,车间要配除味净化系统,选型时把这块一起规划进去,避免设备进场后环保验收卡住。
问题一:SMC 模压机吨位怎么快速估算?
按制品投影面积乘单位面压。面压常见取 5~10 MPa:1 平方米投影面积对应大约 500~1000 吨,以此类推。结构复杂、薄壁深腔的件往高取,再上浮一档选设备。拿不准就把制品图纸给设备厂和模具厂各算一遍,两边数据对上了再下单。
问题二:SMC、BMC、DMC 能用同一台设备吗?
多数可以,这几种都是不饱和聚酯类的模压料,工艺逻辑相近。区别在流动性:BMC、DMC 多为团块状,充填行为和片状 SMC 不同,铺料方式也不一样。设备端主要看压力速度的程序适应性和模具配套,选型时把几种料都告诉设备厂确认。
问题三:模温机要配多大?一台够吗?
看模具重量和加热功率需求。大模具热容大,升温时间和控温精度都靠模温机撑,常见做法是上下模各配一台分区控温。选型时把模具图纸给模温机厂家算加热功率,别按经验拍。
问题四:原有的普通液压机能不能改做 SMC?
压力够、台面够的前提下,改造空间有限但存在——主要卡在压力闭环精度、程序化控制和温控配套上。普通机没有压力位移反馈,固化过程的波动控制不住,做要求不高的件勉强,做电池盒这类对外观和强度有要求的件不建议。具体拿设备参数和产品要求给设备厂评估。
SMC 模压成型机的选型,顺序是:先用投影面积乘面压估吨位,再按模具图纸核对台面、行程、开口高度和顶出,然后配好模温机和分区控温,再确认伺服程序化控制的配置。四步走完,报价单拿来逐项对着看,大部分坑都能提前避开。
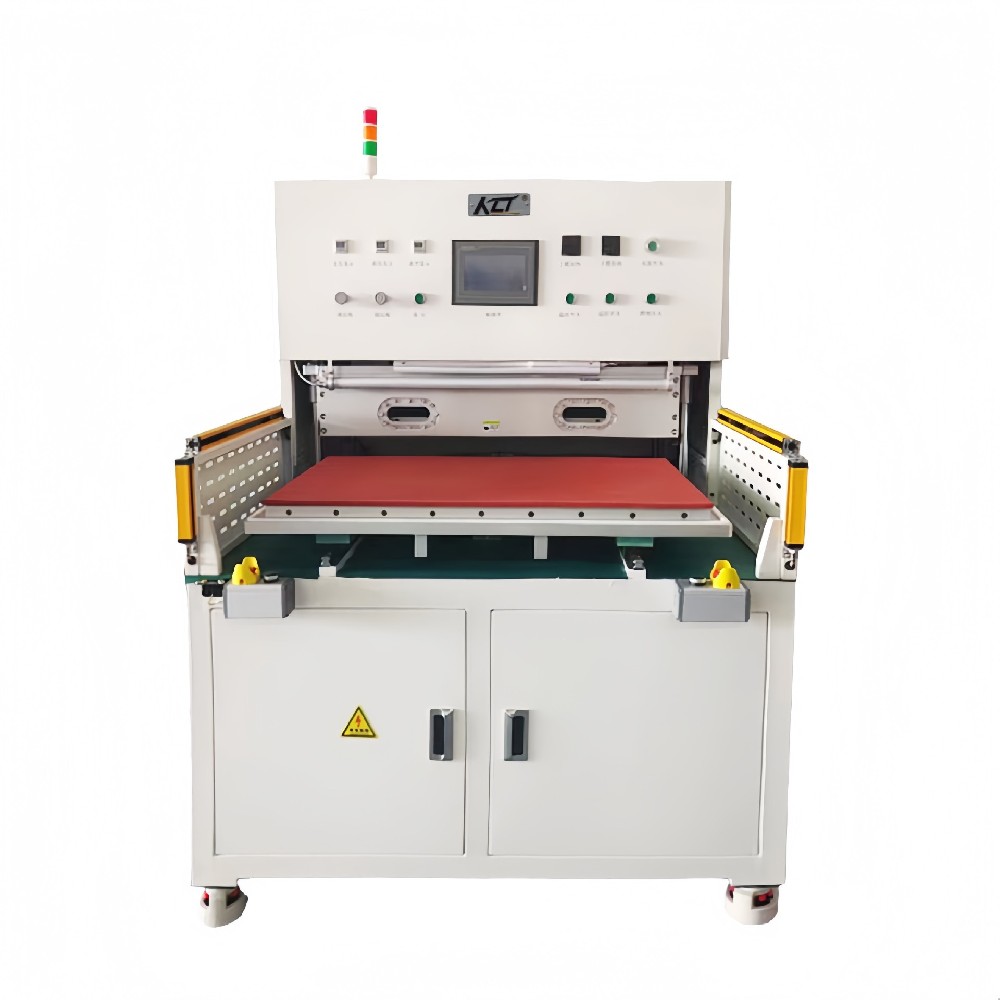
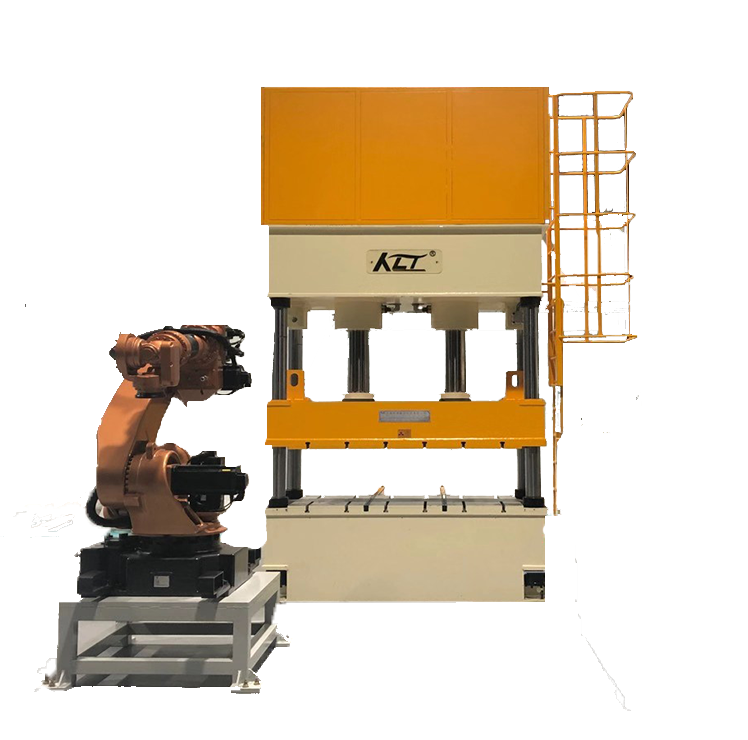
无锡市科力特精密液压机械厂(www.wxklt.com)的 SMC 伺服数控模压机覆盖 100T~2000T,全数控伺服控制,压力、速度、位置、保压时间程序化设定,适配汽车电池盒、底护板、储能外壳等批量制件,可按您的制品图纸出选型方案并到厂试模。
本文由无锡市科力特精密液压机械厂提供,用于复合材料模压成型工艺科普。文中面压、温度等数值为行业常见参考区间,实际工艺参数以材料厂商固化窗口、模具厂设计及试模结果为准。
咨询热线
189-1422-7001Copyright @ 2012 无锡市科力特精密液压机械厂 版权所有 苏ICP备2022018137号 技术支持:无锡网站建设