行业干货 | 新能源隔热片封装设备选购与工艺参数指导(附参数速查表与缺陷排查对照表)
导语:新能源电池包里,电芯之间夹的那层隔热片,芯材大多是气凝胶。这种材料隔热性能好,但脆、怕潮、掉粉,出厂前必须用 PET 或 PI 膜封装成三明治结构,封装这道工序靠的就是真空热压机。气泡、分层、压溃这些封装缺陷,多数能从设备选型和参数设定上找到原因。本文讲清楚两件事:设备怎么选,温度压力怎么定。
气凝胶有三个绕不开的弱点:
· 易碎。它是多孔材料,机械强度低,压缩形变超过 5% 左右就可能发生不可逆塌陷,塌了导热系数就上去了。
· 易吸潮。裸露的气凝胶毡会吸水,装进电池包后性能衰减。
· 易掉粉。二氧化硅纳米颗粒会脱落,污染产线和电芯。
所以气凝胶芯材不能直接装机,要先“包”起来。常见封装结构有三种:
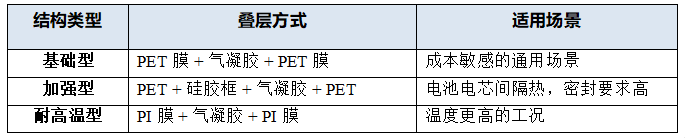
封装方式分“四包边”和“两包两封”:四包边把四条边全部包进去,防护性好;两包两封两面封边,兼顾成本和性能。
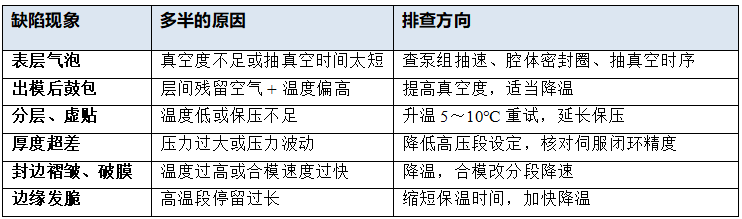
那为什么强调“真空”?问题出在层间空气上。常压热压时,膜材和芯材之间的空气被闷在里面,形成气泡;产品进入高温工况后气体膨胀,就是鼓包和分层。真空热压的做法是先抽真空把空气抽走,让膜材在负压下贴合芯材,再加热加压完成热熔封装——气泡从源头上就没有了。
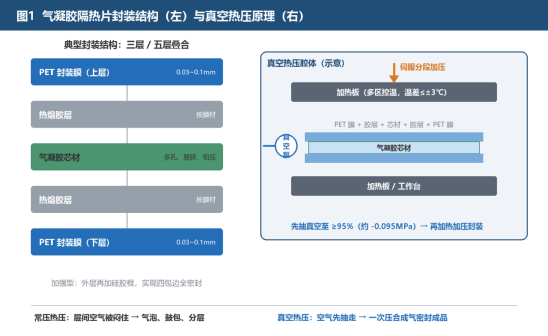
图1 气凝胶隔热片封装结构(左)与真空热压原理(右)
市面上叫“真空热压机”的设备不少,实际差距在系统配置上。选型时按下面四项逐条核对。
行业常见配置是双级泵组,极限真空做到 -0.095MPa 左右(相当于抽走 95% 以上的空气),几秒内达成;腔体泄漏率控制在 0.01 mbar·L/s 以下。容易被忽略的一点:不少设备只在合模前抽真空,加压阶段真空度大幅衰减,等于白抽。成熟的方案是“合模前抽真空 + 加压后维持辅助真空”双重模式,保证整个热压过程层间都是负压状态。
气凝胶本身导热差,加热板上的温差会原样复制到产品上——表面看着压好了,芯材内部可能还欠温。选型看三点:
· 多区独立控温,常见 4~16 区,PID 加算法调节;
· 整板温差 ≤ ±3℃,而不是只看单点 ±1℃;
· 发热板平面度 ≤ 0.05mm,板不平,压力和温度都不均匀。
· 伺服液压闭环控制,压力波动 ≤ ±0.5%,上下板平行度误差 ≤ ±0.05mm;
· 支持分段加压曲线编程(第四节细讲为什么必须分段);
· 长时间保压无泄漏,连续生产时这项指标比标称吨位更影响良率。
封装一模约 20 秒是行业常见水平,全自动封装产线产能可以做到每小时数百片。选型时按自己的产量目标倒推:台面尺寸决定一模排几片,要不要双工位,要不要预留上下料自动化接口。多品种小批量的厂,还要考虑换模便利性。
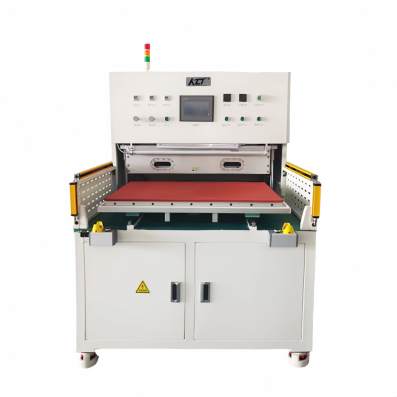
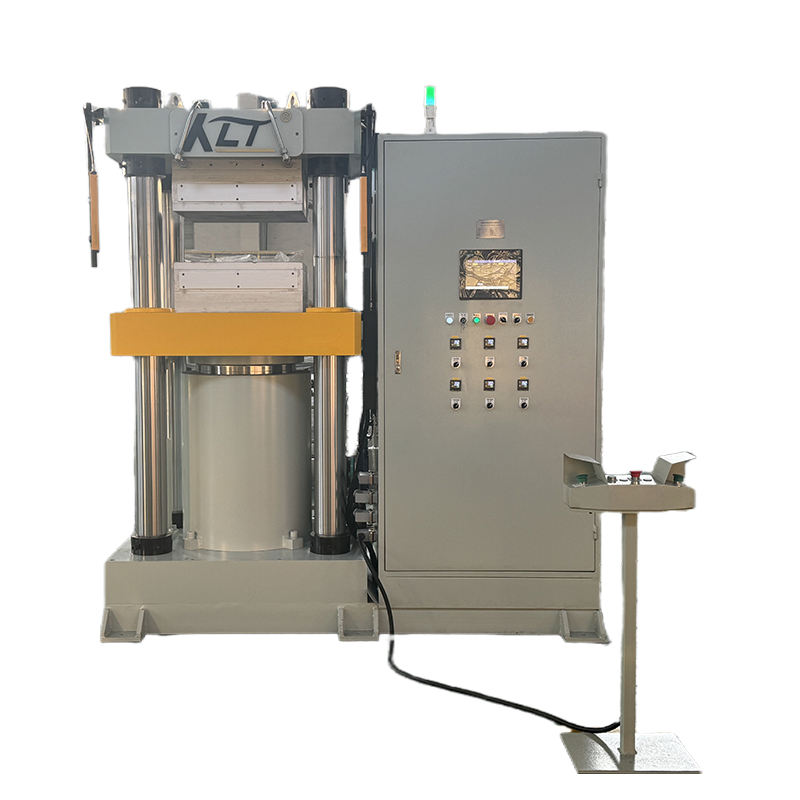
图2 气凝胶隔热片真空热压机(科力特实机)
温度不是拍脑袋定的,它由封装膜材和热熔胶决定。分两种情况:
PET 热熔胶膜体系:常见设定在 80~130℃。有封装专利给出的实施例可以当参照起点:两层 0.035mm 的 PET 热熔胶膜,热压温度 100℃、真空度 -99kPa,压出的隔热片导热系数 0.018W/(m·K),剪切强度 10MPa,阻燃 UL94-V0。
PI 等耐高温膜体系:熔点和耐温等级更高,设定区间在 150~200℃。
不管哪种体系,三条通用规则:
· 温差要小。整板温差 ≤ ±3℃。温差大了,同一板产品里有的位置虚贴、有的位置过压。
· 升温要缓。梯度升温,前期 1~2℃/min,后期 3~4℃/min,减少内应力。
· 以胶膜厂商的熔融窗口为准。从窗口中低段起试,每次调 5~10℃,记录剥离强度,两三轮就能锁定自己产品的参数。
温度定高了会怎样?PET 膜收缩、变脆,封边起皱甚至破膜;定低了虚贴,剥离强度不够——出烘箱时看不出来,放几天或者装机后就开始分层。这是封装不良里*常见的两类根因。
再强调一次那个数字:气凝胶压缩形变超过 5% 左右就可能不可逆塌陷。所以压力不能一次性压到底,要分段给:
· 低压浸润段:小压力让胶膜熔融铺展,先“润湿”芯材表面;
· 中压实段:膜与芯材充分贴合,赶走残余空气;
· 高压定型段:建立*终结合强度。
设备端的对应要求是伺服闭环 + 分段加压编程,压力精度做到 ±0.2MPa 量级,压力波动 ≤ ±0.5%。行业设备的吨位规格覆盖 60T~300T,具体到某个产品,用“压强 = 吨位 ÷ 受压面积”换算,以芯材厚度变化不超过设计值的 5% 为红线反推压力上限。
保压时间常见 30~120 秒,按膜材熔融时间和产品厚度定。薄规格片短一些,厚规格或带硅胶框的结构适当延长。
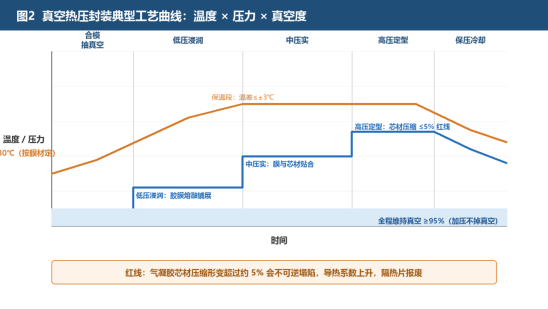
图3 真空热压封装典型工艺曲线:温度 × 压力 × 真空度
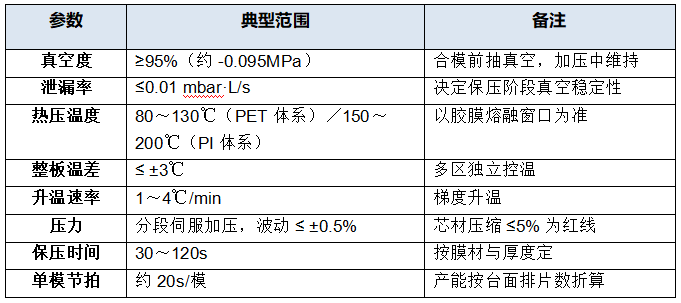
表中为行业通用参考范围,实际生产以材料厂商提供的工艺窗口和试压结果为准。
签约前建议做三件事:
· 索要温度曲线报告。多点多段实测,不接受单点数据。
· 真空保压测试。抽真空后关泵静置,记录真空度跌落速度。
· 带料试压。用自己的膜材和芯材打样,测剥离强度和厚度公差。
这三项*好写进技术协议,与付款节点挂钩。参数表谁都会写,跑一遍真实材料才知道设备的底。
问题一:没有真空功能的普通热压机,能封装气凝胶隔热片吗?
能压出样子,但良率稳不住。层间空气排不掉,气泡率上去了,电池厂来料检验这关就难过。气凝胶封装建议直接上真空热压机型。
问题二:温度压力有没有一套**参数?
没有。温度看膜材和胶,压力看产品面积和芯材耐压能力。本文给的是起点区间,*终参数要靠带料试压两三轮微调锁定。
问题三:一模能放多少片?
看台面尺寸和产品规格。中小规格隔热片一般一模排多片,节拍约 20 秒/模。选型时让供应商按你的产品图纸排模计算,别只听“产能高”三个字。
问题四:四包边和两包两封怎么选?
四包边防护性好,掉粉和吸潮控制得住,适合电池电芯间这类要求高的场景;两包两封成本更低,性能也够用。按下游客户的技术要求定,设备选型时确认机型支持对应封装方式即可。
气凝胶隔热片的封装,难点不在“压”,而在“压得恰到好处”:真空把空气赶干净,温度让胶膜刚好熔透,压力把微孔结构护在塌陷线以内。设备选型时把真空系统、温控系统、压力系统三项指标逐条核对,参数设定按膜材体系从区间低段试起,良率问题大多能提前避免。
无锡市科力特精密液压机械厂(www.wxklt.com)面向纳米板、气凝胶毡、VIP 真空绝热板等芯材提供真空热压封装设备,真空热压、多区精密温控、伺服恒压一体化配置,支持按客户材料体系打样验证后再谈配置。采购前先送样试压,用数据做决定。
本文由无锡市科力特精密液压机械厂提供,用于气凝胶隔热片封装工艺科普。文中工艺参数为行业通用参考范围,实际生产请以材料厂商提供的工艺窗口与设备厂商的试压调试结果为准。
咨询热线
189-1422-7001Copyright @ 2012 无锡市科力特精密液压机械厂 版权所有 苏ICP备2022018137号 技术支持:无锡网站建设