客户案例 | 多工位热压机 · 非标定制 · 电阻传感器片贴合
导语:电阻传感器片是多数电阻类传感元器件的核心复合部件,由敏感膜层、基板与保护层等多层材料组成,层与层之间的贴合质量直接决定元器件的阻值稳定性和使用寿命。华东地区一家从事电子元器件与电力电子保护元件制造的企业,在传感器片贴合工序上长期依赖人工单片层压,随着订单量增长,产能与一致性两头的压力越来越明显。本文记录这家客户从痛点梳理、来样试压到设备定制的完整过程,供有类似工艺需求的企业参考。
一、客户背景:电子元器件产线上的贴合难题
这家客户的产品线覆盖电路保护类元器件与传感器类元器件,电阻传感器片是其传感器产品的前道核心部件。这类片材的贴合工序有几个固有特点:
· 多层薄型叠层结构。敏感层、绝缘层、电极层厚度都在零点几毫米量级,层间靠热熔胶或树脂体系结合,既不能压不实,也不能压过头;
· 对温度敏感。胶层有明确的熔融窗口,温度低了虚贴,温度高了材料老化;
· 批次量大、节拍要求高。传感器类元器件按批次排产,贴合工序是整条产线的产能瓶颈之一。
改造前,客户的贴合工序以人工单片层压为主,几位操作工同时作业,主要存在四类问题:
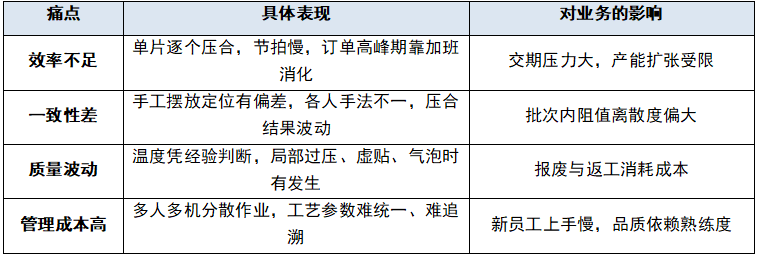
客户评估后认为,问题根源在工艺装备:人工方式无法把温度、压力、时间三个变量同时钉住,要支撑后续订单增长,需要一台能把工艺参数固化的专用设备。
客户带着片材样品和工艺要求来到科力特,整个沟通分三步走:
阶段一,来样试压。用客户的片材与胶层体系在样机上试压,验证温度窗口、压合时间与压力档位,记录剥离强度与外观结果。这一步确认了 250℃ 左右的设定温度区间和对应的保压时间,也确认了片材在该参数下不会出现胶层溢边和基板变形。
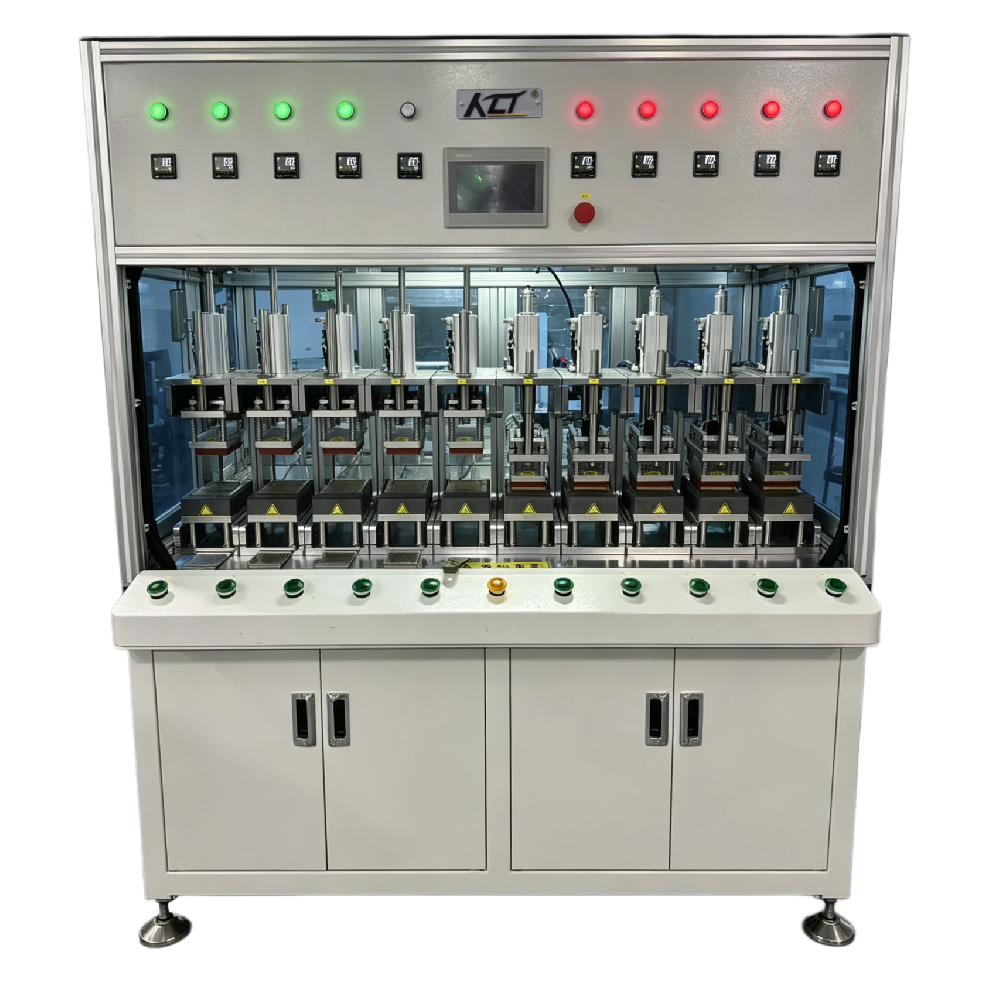
阶段二,确定多工位布局。客户的片材规格不大,单片压合面积有限,单工位设备的产能利用率低。按客户的班产量目标反推,十工位同步压合的布局可以在一次动作内完成十片的压合,工位数量、加热板尺寸按片材排布定制。
阶段三,敲定功能配置。结合客户“调试期用手动、量产期用自动”的使用习惯,设备配置了手动/自动两种操作模式;每个工位独立控温、独立计时,出现异常的工位可以单独停用检修,不影响其他工位生产。
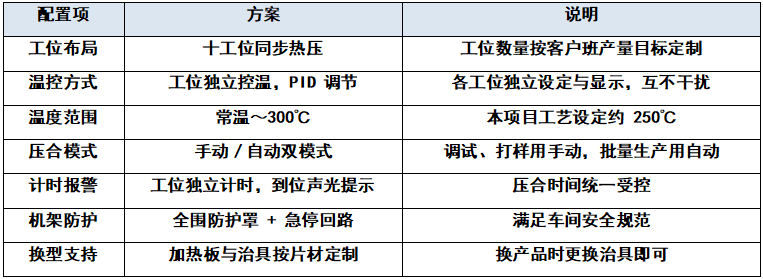
设备整机在出厂前完成了空载运行与带料试压,按试压报告随货交付。
设备到场后,科力特技术人员到客户现场完成安装调平、水电气接驳与参数设定,并用客户的来料进行了现场试压。调试安排了两个阶段:
· 手动验证阶段:以手动模式逐工位确认温度均匀性与压合结果,让客户的操作与工艺人员熟悉参数逻辑;
· 自动生产阶段:切换自动模式连续运行,核对节拍与产品一致性,同步完成操作与日常保养培训。
从设备到场到正式投产约一周时间,其间客户工艺团队结合自家胶层体系对压合时间做了两轮微调,随后进入稳定生产。
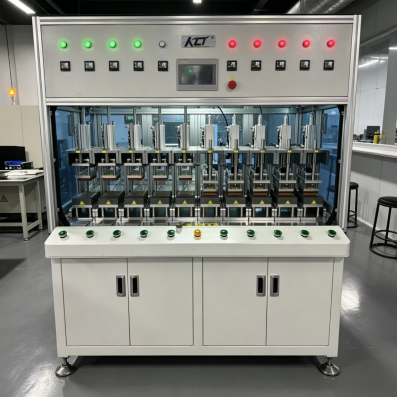
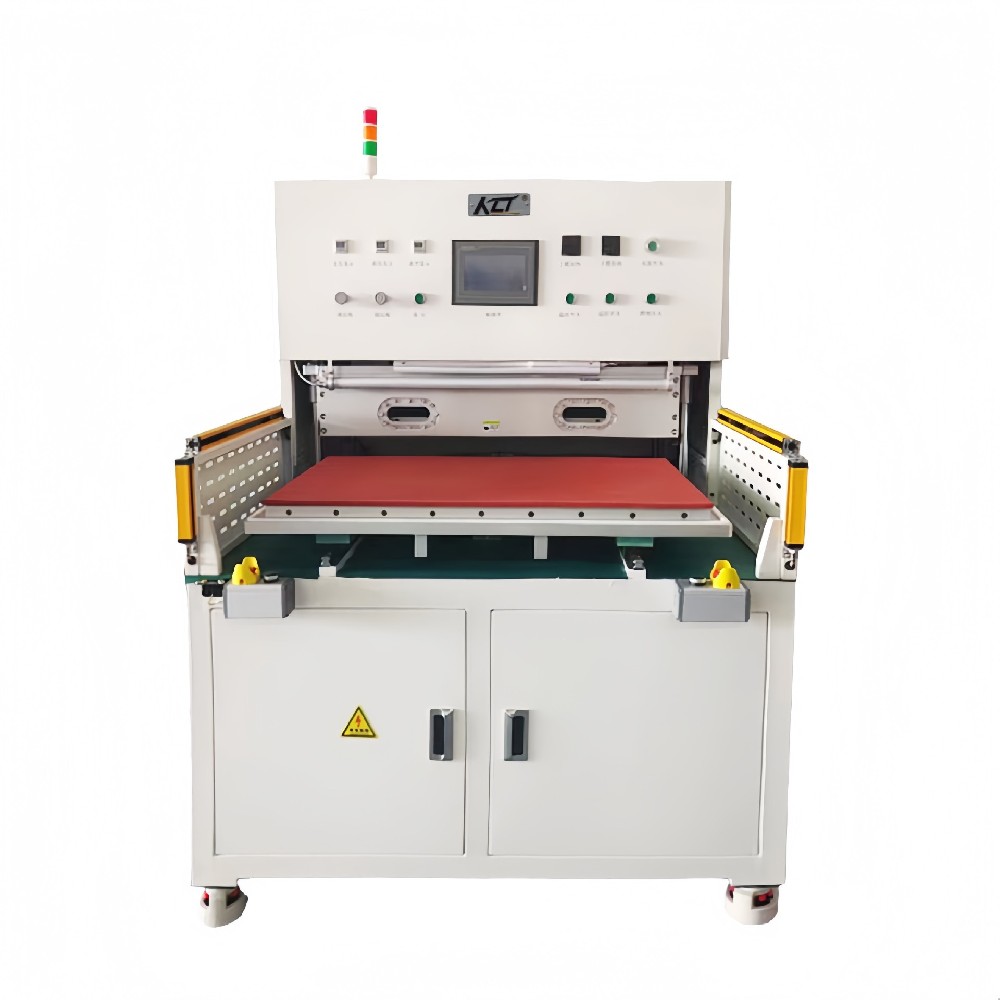
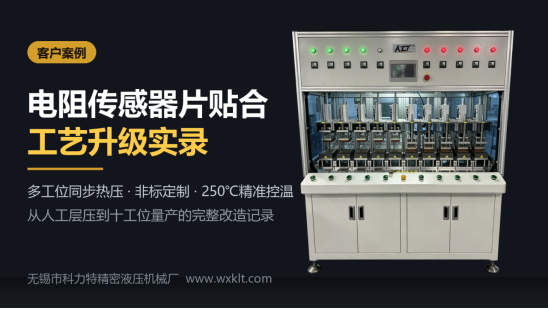
图1 十工位电阻传感器片贴合热压机(科力特实机)
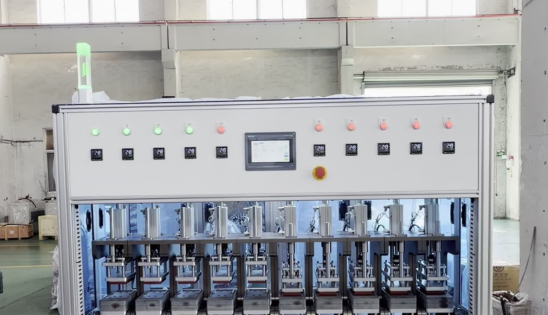
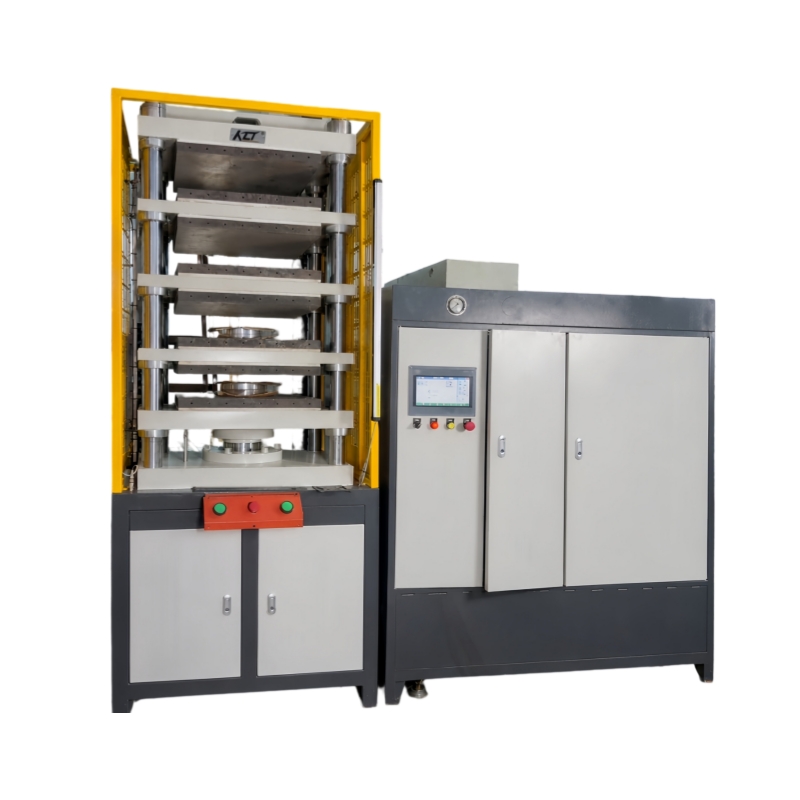
图2 设备在客户现场连续运行
设备投产一段时间后,客户反馈集中在四个方面:
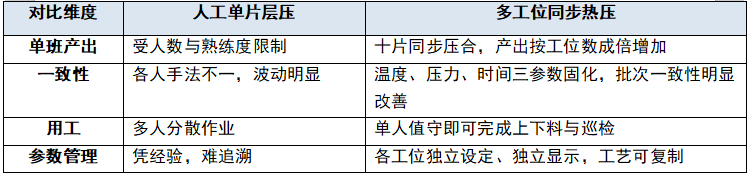
客户工艺负责人的评价是:以前贴合质量“看人”,现在“看设备参数”,新员工培训周期从按周计算缩短到按天计算。产线扩产时,客户按同一方案追加了同规格设备。
以上为该客户现场的实际情况记录。不同企业的材料体系、片材规格与产能目标不同,实际效果以各自的试压验证与产线运行数据为准。
· 小片材、大批量,优先考虑多工位布局。单工位设备的产能天花板明显,多工位同步压合是小尺寸片材类产品提高产出的常见路径,工位数量按班产量目标反推,而不是先定设备再看产能;
· 参数要能固化。温度、压力、时间三个变量全部交给设备管理,工艺才谈得上复制和追溯;独立控温、独立计时是多工位机型值得关注的配置;
· 手动/自动双模式很实用。打样、换型、排故用手动,量产用自动,一台设备覆盖调试与生产两个阶段;
· 采购前先试压。用自己的来料在样机上验证温度窗口与压合结果,把不确定性消化在下单之前。
问:电阻传感器片贴合一定要用多工位机型吗?
看产量。样品试制和小批量生产,单工位机型即可;按批次排产的量产场景,多工位同步压合在产出与用工上优势明显。建议按班产量目标反推工位数量。
问:不同工位可以设定不同温度吗?
可以。各工位独立控温,适合多品种混线生产,也便于在个别工位做工艺试验而不影响整体生产。
问:换产品规格时要整台换设备吗?
一般不需要。加热板与治具按片材规格定制,换型时更换治具、重新设定参数即可,这也是这类机型适应多品种生产的基础。
问:250℃ 是不是这类贴合的通用参数?
不是。设定温度由胶层体系的熔融窗口决定,不同材料体系差异较大,本文中的 250℃ 是该客户来样试压后锁定的设定值,仅供参考。
这个案例里,客户解决的其实是一件事:把贴合质量从“依赖人的经验”变成“依赖设备参数”。多工位热压机把温度、压力、时间钉在同一套标准上,产出与一致性随之稳定下来。如果你的产品也涉及片材、膜片或薄型部件的热压贴合,欢迎把样品和工艺要求带过来,先试压、后选型,用数据做决定。
无锡市科力特精密液压机械厂(www.wxklt.com)专注热压机、液压机整机的研发与制造,支持多工位、多工位独立控温等非标定制方案,覆盖 10~2000 吨八大系列产品。
免责声明:本文为设备应用案例记录,用于工艺交流。文中温度、压力、节拍等参数为该客户现场条件下的设定值或行业常见区间,不同企业的材料体系与产品规格不同,实际生产请以各自的试模结果与材料供应商工艺窗口为准。
咨询热线
189-1422-7001Copyright @ 2012 无锡市科力特精密液压机械厂 版权所有 苏ICP备2022018137号 技术支持:无锡网站建设