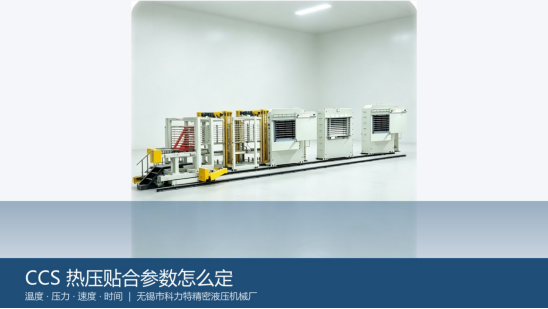
CCS 集成母排热压贴合与冷压定型的参数设定指导(附速度曲线与缺陷排查表)
导语:CCS 集成母排的热压贴合,参数设定是绕不开的功课:胶膜加热到多少度?压力给多大?速度怎么走?保压多久?这四个参数互相牵扯——温度对了压力过大照样压伤 FPC,速度对了保压不足照样粘不牢。本文把四个参数挨个拆开讲,附三段速度曲线和常见缺陷排查表。设备选型的内容此前已单独写过一篇,本文不重复,专讲参数怎么定。
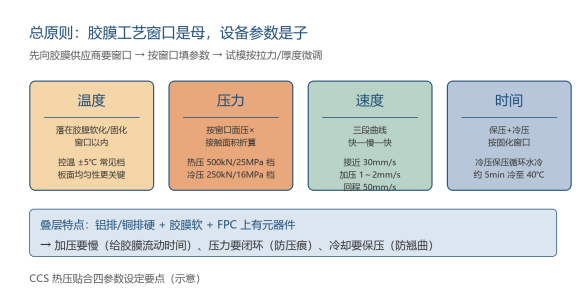
先立一条总原则。CCS 叠层里真正“干活”的是热熔胶膜——加热软化流动浸润界面,冷却固化把铝排和采集板锁成一体。胶膜的软化温度、流动粘度、固化条件,材料厂商都会给一个工艺窗口;设备端的温度、压力、速度、时间,全部要落在这个窗口以内。
所以参数设定不是拍脑袋,顺序是:先向胶膜供应商要工艺窗口(软化区间、推荐压合温度、面压范围、固化时间),再按叠层结构和设备能力往窗口里填数,试模后按拉力和厚度检测微调。脱离胶膜窗口谈参数,都是空谈。
CCS 叠层的常见结构:铝排(或铜排)— 热熔胶膜 — FPC 采集板,部分结构带绝缘膜。叠层是“软硬搭配”:金属排硬,胶膜和 FPC 软,FPC 上还有元器件——这一特点决定了后面所有参数的取值倾向。
先看胶膜窗口。软化温度和推荐压合温度由胶膜型号决定,不同牌号差异不小,以材料厂商数据表为准,别凭经验估。
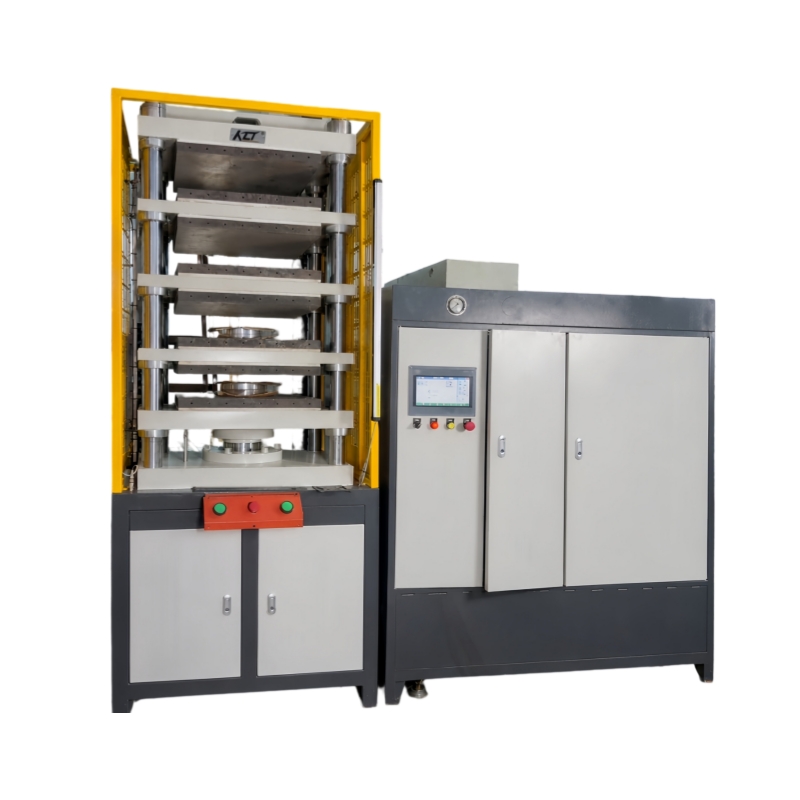
再看设备能力。常见配置下,这类多层热压机三层热板、层间隔 50mm、板面 500mm×500mm,180℃ 待机条件下模腔内温度可在 5 分钟左右升至 200℃ 以上;控温精度常见 ±5℃ 档,加热管均匀分布、多点 PID 测温。设备精度落在胶膜窗口以内,窗口才算真正可用。
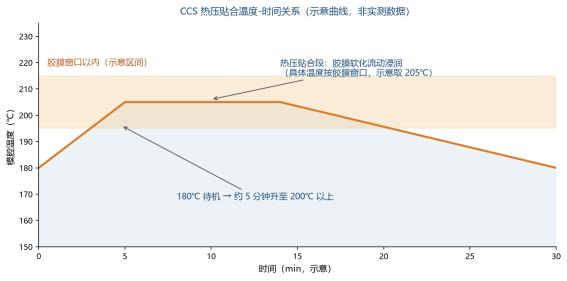
图2 CCS 热压贴合温度-时间关系(示意)
实操提示:
· 板面均匀性比单点精度更影响良率。多件排布时,同一层上不同位置的温差会体现在粘接强度差异上,验收时按多点实测。
· 换胶膜牌号先试模再量产。窗口不同,温度程序直接换配方调用,但首轮要有拉力检测数据背书。
· 多层结构看层间温差。层数越多,层间隔越紧凑,上下层热板的温度一致性要求越高。
压力端先说量级:常见机型热压 500kN(对应面压 25MPa 档)、冷压 250kN(16MPa 档),这是双工位一体/分体机型的常见规格;回转机型热压可到 1000kN、1000mm×500mm 台面。具体到自家产品,按胶膜窗口给的面压范围和叠层接触面积折算。
压痕是这一节的重点。FPC 上的元器件是硬点,压力集中上来就是压痕,压痕过深直接判废。控制思路三条:
· 加压速度放慢。让胶膜先软化流动、垫在硬点周围,再压实——快压等于拿硬点直接砸胶膜。
· 垫层缓冲。叠层与热板之间按工艺要求垫缓冲材料,把局部分散开。
· 压力闭环。伺服液压按程序给压,实测力值曲线可追溯,凭手感调阀做不出一致性。
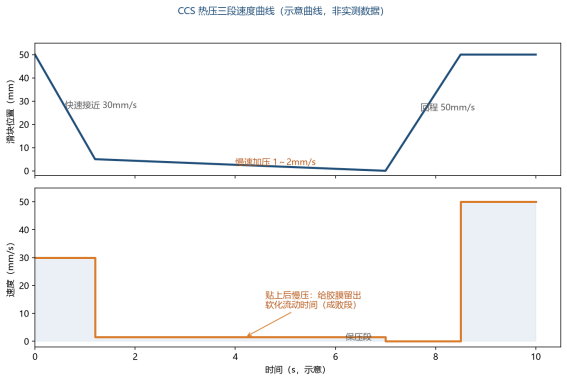
图3 CCS 热压三段速度曲线(示意)
伺服驱动下,一个热压循环的速度按三段走,这是这类设备的常见设定逻辑:
· 快速接近段:约 30mm/s,滑块快速下行贴近叠层,不浪费节拍。
· 慢速加压段:降到 1~2mm/s,贴上后慢压,给胶膜留出软化流动的时间,这段是贴合质量的成败段。
· 回程段:约 50mm/s,开模取件。
保压时间与胶膜固化条件挂钩:热压段保压到胶膜充分浸润,随后转冷压;冷压段保持压力循环水冷,常见 5 分钟左右冷至 40℃ 上下再泄压取件。具体时长按胶膜固化窗口和叠层厚度试模确定。
节拍怎么算:热压循环 + 冷压循环 + 转运时间 = 单循环节拍。多层机型一次压合多层开口,单循环产出成倍增加,按班产需求倒推层数。
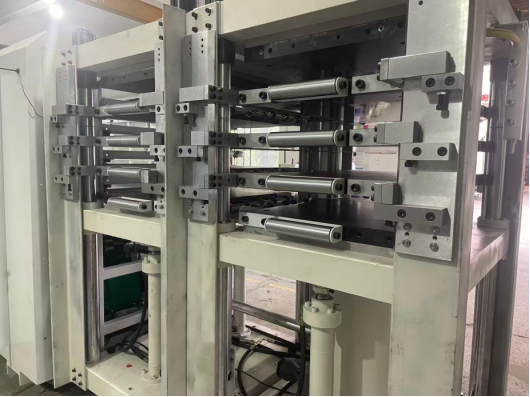
图4 CCS 多层热压/冷压板结构(实拍)
问题一:换了一种胶膜,参数要全部重调吗?
温度程序按新胶膜窗口改配方调用,压力量级一般变化不大,但保压时间和加压速度要按窗口重核。首轮试模留拉力和厚度数据,背书后再切量产。
问题二:控温精度 ±5℃ 够不够用?
看胶膜窗口宽度。窗口宽的胶膜 ±5℃ 档可用;窗口窄的要往里收。另外板面均匀性和层间温差比单点精度更影响批量一致性,验收按多点实测。
问题三:加压速度为什么不能快?
叠层是软硬搭配,快压时胶膜还没流动软化,FPC 上的元器件硬点直接受力,压痕就来了。慢速段给胶膜留出流动时间,硬点被胶垫住再压实,压痕和气泡一起压下去。
问题四:节拍不够,先提温度还是加层数?
优先加层数和台面利用,温度和压力在窗口内没有多少余量可挖——提温提压省下的几秒,换来的可能是粘接力和外观风险。层数上去了单循环产出直接翻倍。
CCS 热压贴合的参数设定,顺序是:先拿胶膜工艺窗口,再按窗口定温度程序,按软硬搭配定压力与垫层方案,按三段速度曲线(30mm/s 接近、1~2mm/s 加压、50mm/s 回程)设程序,*后按固化窗口定保压与冷压定型时长。四个参数落在窗口内,试模数据背书,再切量产。
无锡市科力特精密液压机械厂(www.wxklt.com)的 CCS 母排热压设备覆盖双工位分体、双工位一体、回转双工位到二热一冷自动生产线完整序列,伺服压力与速度全程序设定、工艺配方一键调用,可携叠层图纸与胶膜型号到厂试模验证参数。
本文由无锡市科力特精密液压机械厂提供,用于 CCS 集成母排贴合成型工艺科普。文中温度、压力、速度等数值为行业常见参考区间,实际工艺参数以胶膜材料厂商窗口、叠层结构设计及试模结果为准。
咨询热线
189-1422-7001Copyright @ 2012 无锡市科力特精密液压机械厂 版权所有 苏ICP备2022018137号 技术支持:无锡网站建设